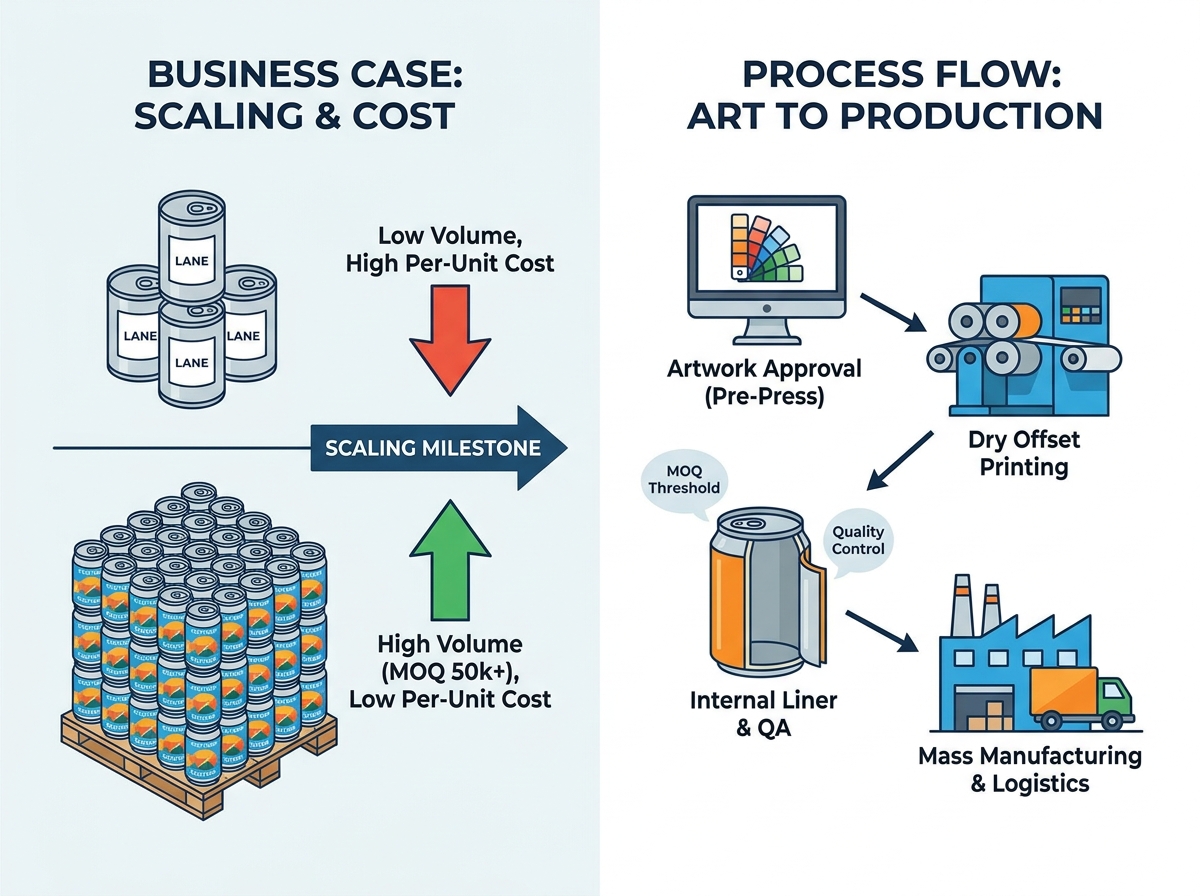
Overgangen fra mærkede tomme dåser til fuldt udskrevne specialdåser repræsenterer en kritisk skaleringsmilepæl for drikkevaremærker. Det indfører strenge tekniske og finansielle forpligtelser. Mange voksende bryggerier undervurderer disse underliggende kompleksiteter. Fejljusteringer i pre-press-stadiet fører ofte til katastrofale produktionsresultater. Ydermere kan valget af en ikke-verificeret produktionspartner udløse forsinkede produktlanceringer. Du kan endda blive udsat for kompromitteret drikkevareintegritet eller dyre trykfejl. Indsatsen er simpelthen for høj til at gætte, når du udvider dit brands fodaftryk.
Succesfuld navigation i denne overgang kræver robust forberedelse på forhånd. Du har brug for en klar forståelse af minimum ordremængder (MOQ'er). Mærker skal også forstå metaludskrivningstolerancer og strenge kvalitetssikringsprotokoller. Objektive kriterier for kontrol af produktionspartnere er afgørende for din langsigtede operationelle succes. Vi vil udforske hver fase af produktionen for at hjælpe dig med at skalere jævnt og beskytte din drikkevarekvalitet.
Nøgle takeaways
Direkte trykte brugerdefinerede aluminiumsdåser tilbyder den laveste pris pr. enhed i skala, men kræver at man navigerer efter strenge MOQ-tærskler (typisk 50.000+ enheder) og længere leveringstider.
Godkendelse af kunstværker til metal kræver tydelige pre-press justeringer; farve opfører sig anderledes på aluminium end på papir- eller plastiketiketter.
Indvendige belægninger (foringer) og dobbeltsømsintegritet er ikke-omsættelige elementer af aluminiumsdåser kvalitetskontrol for at forhindre oxidation og lækager.
Valg af den rigtige producent af specialfremstillede aluminiumsdåser afhænger af deres ødelæggelseskvoter, defektløsningspolitikker og lokaliserede lagerkapaciteter.
Business-casen for direkte trykt drikkevareemballage
Skalering af et drikkevaremærke tvinger dig til at evaluere forskellige emballagedekorationsmetoder. De fleste mærker starter med trykfølsomme etiketter (PSL) eller krympemuffer påført på tomme brite-dåser. Disse muligheder tilbyder lave adgangsbarrierer og minimale forhåndstilsagn. Men efterhånden som produktionsmængderne stiger, bliver disse metoder økonomisk og operationelt byrdefulde. Direkte trykt emballage til drikkevaredåser fremstår i sidste ende som den mest farbare vej frem.
Løsningskategorier og tærskler
Du skal forstå volumen vippepunktet for direkte udskrivning. Trykfølsomme etiketter koster mere pr. enhed og kræver dedikeret etiketteringsmaskineri på din konserveslinje. Krympeærmer giver en æstetik i fuld dåse, men tilføjer betydelige materialeomkostninger. Direkte-til-dåse masseudskrivning eliminerer det sekundære etikettrin helt. Det økonomiske vendepunkt opstår typisk, når du konsekvent pakker 50.000 til 100.000 enheder pr. SKU. Ved dette volumen går direkte udskrivning fra en dyr luksus til en nødvendig effektivitet.
Enhed Økonomi
Direkte print ændrer grundlæggende din produktionsøkonomi. Du vil møde højere forudgående omkostninger. Trykplader, farveopsætningsgebyrer og store minimumsordrer kræver en betydelig startkapital. Den langsigtede reduktion i omkostningerne pr. enhed er dog dramatisk. En fuldt trykt specialøldåse ankommer til dit anlæg klar til påfyldningen. Du eliminerer etiketbeholdning, etiketteringsarbejde og nedetiden forbundet med etikettering af maskinstop. Over en 12-måneders produktionscyklus forværres disse driftsbesparelser betydeligt.
Bæredygtighed og overholdelse
Moderne forbrugere og tilsynsmyndigheder efterspørger bæredygtig emballage. Direktetrykt aluminium udmærker sig her. Det er 100 % uendeligt genanvendeligt uden materialenedbrydning. Omvendt forårsager krympemuffer ofte forurening af genbrugsstrømmen. Når forbrugerne undlader at fjerne plastikmanchetten, fejlidentificerer genbrugssorteringsmaskiner aluminiumsdåsen. At vælge direkte trykte dåser sikrer fuld overensstemmelse med skiftende miljøbestemmelser. Det styrker også dit brands bæredygtighedsfortælling på et konkurrencepræget marked.
Forproduktionsvirkeligheder: Kunst, korrektur og tolerancer
At oversætte digitalt kunstværk til en cylindrisk metaloverflade kræver tydelige tekniske justeringer. Det, der ser perfekt ud på en computerskærm, bliver ikke automatisk oversat til aluminium. Du skal navigere i specifikke pre-press realiteter, før masseproduktion begynder.
Metalsubstrat-udfordringen
Blæk interagerer meget anderledes med aluminium, end det gør med papir. Aluminium er naturligt reflekterende, mørkt og ikke-porøst. Standard blæk er let gennemskinnelig. Hvis du printer en gul Pantone direkte på råaluminium, vil den se mudret og metallisk ud. For at opnå levende, farvenøjagtige resultater lægger printere normalt en hvid base coat først. Denne base coat fungerer som en primer. Det sikrer, at dine brandingfarver matcher dine strenge Pantone-krav. Du skal beslutte, om du vil bruge en hel hvid base eller lade visse områder være utrykte for at udnytte den rå metalliske æstetik.
Tekniske designbegrænsninger
Tør offsettryk er standardmetoden til højhastighedsdekoration af dåser. Denne metode introducerer specifikke designbegrænsninger, som din grafiske designer skal forholde sig til.
Dot Gain: Blæk spredes naturligt let, når det presses på metaloverfladen. Dette fænomen er kendt som dot gain. Designere skal kompensere ved at reducere blækketætheden i den originale fil, især i gradientområder.
Fine tekstbegrænsninger: Små skrifttyper bliver slørede under højhastighedsudskrivningsprocessen. Du skal overholde producentens retningslinjer for minimumsskriftstørrelse for at sikre, at lovgivningsmæssige oplysninger forbliver læselige.
Krav til fældefangst: Trykplader kan forskydes lidt under produktionen. For at forhindre utrykte mellemrum mellem tilstødende farver bruger designere fælder. Dette involverer bevidst overlapning af kanterne på forskellige farveblokke.
Godkendelsesarbejdsgangen
At skynde sig i godkendelsesfasen fører til dyre fejl. En struktureret korrekturarbejdsgang mindsker disse risici. Du skal forvente, at denne proces vil tage flere uger.
Digitale 3D-mockups: Producenten leverer en digital gengivelse. Du verificerer elementplacering, stregkodescannerbarhed og generelt layout.
Flade metalprøver: Printeren producerer en flad aluminiumsplade med dit kunstværk. Dette verificerer farvenøjagtighed og blækadfærd på det faktiske underlag.
Pilotcylindriske beviser: I nogle premium-niveauer skaber producenter et lille parti af faktiske trykte dåser. Du gennemgår det endelige fysiske produkt, før du godkender masseproduktion.
Fremstillingsprocessen for aluminiumdåser forklaret
Forvandlingen fra råmetal til en færdig drikkevarebeholder er et vidunder af moderne teknik. Forståelse Fremstilling af aluminiumsdåser hjælper dig med at værdsætte de strenge tolerancer, der kræves for at pakke kulsyreholdige drikkevarer sikkert.
Dannelse af lærredet
Processen begynder med massive spoler af aluminiumslegering. En cuppingpresse udstanser tusindvis af lavvandede kopper fra dette ark hvert minut. Dernæst går disse kopper i tegne- og strygeprocessen (D&I). En maskine støder koppen gennem en række gradvist mindre ringe. Denne handling strækker og tynder metalvæggene for at danne en cylinder i fuld længde. Dåserne gennemgår derefter en streng vaskeproces i flere trin. Dette fjerner alle dannende smøremidler og forbereder overfladen til blækvedhæftning. Til sidst tørrer en massiv ovn dåserne fuldstændigt.
Anvendelse af det brugerdefinerede kunstværk
Når de er dannet og renset, flyttes dåserne til dekoratøren. Fremstilling af store mængder bruger tør offsettryk. Flere trykplader - en for hver farve - overfører blæk til et centralt gummitæppe. Dette tæppe ruller derefter hele billedet på den roterende dåse i en enkelt omgang. Umiddelbart efter tryk påfører maskinen en overlak. Du kan vælge matte, blanke eller taktile finish. Denne lak beskytter blækket mod ridser under transport. Dåserne passerer derefter gennem en hærdeovn for øjeblikkeligt at bage og indstille det udvendige kunstværk.
Strukturel efterbehandling (hals og flanger)
Den trykte dåse er i øjeblikket en lige cylinder. Det skal omformes for at acceptere et standardlåg. Halsningsprocessen indsnævrer gradvist den øverste åbning af dåsen. Dette kræver ekstrem præcision for at forhindre det tynde metal i at kollapse. Efter halsudskæring blusser en flanger den øverste kant udad. Dette skaber den kritiske flange, som dit bryggeri's søm vil bruge til at låse låget på plads.
Foring (risikobegrænsning)
Det sidste og mest afgørende trin er påføring af den indvendige belægning. Råaluminium reagerer dårligt på sure eller stærkt kulsyreholdige drikkevarer. Metallet kan ændre smagsprofilen og endda nedbrydes, så det lækker. Producenter sprøjter en specialiseret epoxy eller BPA-NI (BPA non-intent) liner inde i hver dåse. En endelig hærdningsovn bager denne liner for at skabe en uigennemtrængelig barriere. Dette trin bevarer strengt drikkevarens integritet og sikrer forbrugernes sikkerhed.
Standardisering af kvalitetskontrol af aluminiumsdåser
Masseproduktion introducerer potentialet for mikroskopiske defekter. Premium-producenter differentierer sig gennem ubarmhjertig kvalitetssikring. Undladelse af at verificere disse standarder kan resultere i katastrofale produkttilbagekaldelser.
En risikabel producent fokuserer udelukkende på printhastighed og billige priser. En premium partner prioriterer strukturel integritet og ensartet sømbarhed. Du skal evaluere leverandører baseret på deres interne testprotokoller. Strenge kvalitetskontrol af aluminiumsdåser betyder direkte lavere fordærvningsrater på din konserveslinje. Det forhindrer også dyre detaillækager og bevarer dit brands omdømme.
Standardiserede kvalitetstestparametre
Testprotokol
Primært mål
Fremstillingskritik
Emaljevurderingstest
Opdag mikrofissurer i intern liner
Forhindrer korrosion af drikkevarer og smagspåvirkning
Aksial belastningstest
Mål lodret knusningsmodstand
Sikrer sikker pallestablering under godstransport
Trykprøvning
Bekræft sprængstyrken
Kritisk for stærkt kulsyreholdige eller pasteuriserede drikkevarer
Dimensionelle kontrol
Mål halsdiameter og flangebredde
Garanterer fejlfri drift på automatiserede sømmer
Forstyrrelsesgodtgørelser
Ingen fremstillingsproces er fuldstændig fejlfri. Branchestandarden for acceptable fejlprocenter ligger typisk mellem 1 % og 2 %. Disse defekter kan omfatte små farvevariationer, mindre buler eller trykfejl. Du skal afklare disse ødegodtgørelser, før du underskriver en kontrakt. Forstå præcis, hvordan leverandøren håndterer forsendelser, der overstiger denne tærskel. En pålidelig partner vil tilbyde gennemsigtige kredit- eller erstatningspolitikker for uforholdsmæssigt store defekter.
Ramme for at kontrollere en brugerdefineret aluminiumsdåseproducent
At vælge den rigtige produktionspartner dikterer din forsyningskædestabilitet. Du skal se ud over standardprisark. En robust kontrolramme beskytter din investering og sikrer skalerbar vækst.
Kapacitet og MOQ fleksibilitet
Din faktiske produktionsprognose bør drive dit partnervalg. Ældre producenter kræver ofte massive MOQ'er, nogle gange over en million enheder pr. SKU. Dette binder enorm kapital og lagerplads. Agile leverandører henvender sig til voksende mærker med lavere MOQ-tærskler, der ofte starter omkring 50.000 enheder. Vurder en brugerdefinerede aluminium dåse producent baseret på deres evne til at skalere med dig. Du har brug for en partner, der kan håndtere små indledende kørsler og massive fremtidige udvidelser.
Speciale evner
Drikkevaretrends udvikler sig hurtigt. I dag har du måske brug for standard 12 oz dåser. Næste år lancerer du måske en premium-serie, der kræver slanke dåser, 16 oz-formater eller specialiserede aluminiumsflasker med skruetop. Vurder leverandørens værktøjsfleksibilitet. En partner med forskellige produktionslinjer forhindrer dig i at få brug for flere leverandører, efterhånden som din produktportefølje udvides.
Logistik & Opbevaring Realities
Tomme dåser forbruger et massivt fysisk fodaftryk. Transport og opbevaring af dem kræver omhyggelig logistisk planlægning. Du skal afgøre, om producenten kræver, at du tager fulde lastbiler umiddelbart efter produktionen. Mange premium leverandører tilbyder forskudt levering eller lagerservice. De holder dit inventar og sender paller efter behov. Denne service er uvurderlig for bryggerier med begrænset lagerplads på stedet.
Shortlisting Logic (Næste trin)
Brug en systematisk tilgang ved shortlisting af B2B-leverandører. Følg denne firepunkts tjekliste for at kvalificere potentielle partnere objektivt:
Anmod om prøvesæt: Inspicer deres udskriftskvalitet, taktile finish og strukturelle stivhed på egen hånd.
Gennemgå overholdelsescertificeringer: Kræv bevis for ISO-, FDA- eller GFSI-certificeringer for at garantere fødevaresikker fremstilling.
Bekræft leveringstider: Bekræft realistiske tidslinjer for pladeoprettelse, udskrivning og endelig levering.
Revisionskravsløsning: Spørg om deres officielle politik for håndtering af fragtskader og overdrevne skadeskrav.
Konklusion
At flytte til massefremstillede specialdåser repræsenterer en stor strategisk investering for ethvert drikkevaremærke. Succes afhænger af stringent pre-press tilpasning og en kompromisløs tilgang til kvalitetssikring. Du har ikke råd til at behandle denne emballageovergang afslappet. Omhyggelig styring af kunstværkstolerancer, forståelse af linerkemi og verifikation af strukturel integritet vil beskytte dit produkt.
Dit umiddelbare næste skridt er at konsolidere dine færdiggjorte illustrationsfiler til vektorformater. Beregn dine seks måneders volumenfremskrivninger nøjagtigt for at forhandle bedre prisniveauer. Til sidst skal du kontakte dine udvalgte producenter for at anmode om tekniske specifikationer og fysiske printprøver. Proaktiv forberedelse garanterer en problemfri lancering og et overlegent produkt på detailhylden.
FAQ
Q: Hvad er standard minimum ordremængde (MOQ) for specialtrykte øldåser?
Sv: Traditionelle ældre producenter kræver typisk MOQ'er på 200.000 til over en million dåser pr. SKU. Men moderne agile producenter henvender sig til mellemstore mærker, og tilbyder ofte MOQ'er, der starter mellem 50.000 og 100.000 enheder, hvilket gør direkte udskrivning tilgængelig tidligere i et mærkes vækstcyklus.
Q: Hvor lang tid tager fremstilling af specialfremstillet aluminium fra godkendelse af kunstværker til levering?
A: Du bør generelt forvente en realistisk tidslinje på 6 til 12 uger. Denne tidsramme tager højde for metalkorrektur, oprettelse af trykplader, planlægning af tid på masseproduktionslinjen og endelig fragttransport til dit anlæg.
Spørgsmål: Er BPA-fri liners standard for al specialtilpasset drikkevareemballage?
A: Mens industrien bevæger sig kraftigt mod BPA-NI (BPA non-intent) liners for forbrugernes sikkerhed, er de ikke universelt automatiske. Du skal udtrykkeligt anmode om og verificere BPA-NI liner specifikationer i din leverandørkontrakt for at garantere overholdelse af moderne sundhedsstandarder.
Q: Hvad sker der, hvis en palle med tomme dåser ankommer beskadiget?
A: De fleste producenter opererer med en 1-2% accepteret fordærvsgodtgørelse. Hvis skaden overstiger dette på grund af fejlhåndtering eller produktionsfejl, kræver standard B2B-politikker, at du dokumenterer skaden umiddelbart efter modtagelsen for at indgive et krav om kreditering eller erstatning.
Shandong Jinzhou Health Industry Co., Ltd tilbyder one-stop flydende drikkevareproduktionsløsninger og emballeringstjenester over hele verden. Vær modig, hver gang.