Stanza 1304, edificio C, Donghuan International Plaza, Erhuan East Road, distretto di Licheng, città di Jinan, provincia di Shandong, Cina
BLOG
Casa »
Blog »
Notizia »
Consulenza industriale »
Produzione di lattine di birra personalizzate: dall'approvazione della grafica alla produzione di massa
Produzione di lattine di birra personalizzate: dall'approvazione della grafica alla produzione di massa
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 30/09/2026 Origine: Sito
La transizione dalle lattine vuote etichettate alle lattine personalizzate completamente stampate rappresenta una pietra miliare fondamentale per i marchi di bevande. Introduce rigorosi impegni tecnici e finanziari. Molti birrifici in crescita sottovalutano queste complessità sottostanti. I disallineamenti nella fase di prestampa spesso portano a risultati di produzione disastrosi. Inoltre, la scelta di un partner di produzione non verificato può provocare ritardi nel lancio dei prodotti. Potresti anche dover affrontare la compromissione dell'integrità delle bevande o costosi errori di stampa. La posta in gioco è semplicemente troppo alta per fare supposizioni quando si espande l’impronta del proprio marchio.
Affrontare con successo questa transizione richiede una solida preparazione iniziale. È necessaria una chiara comprensione delle quantità minime di ordine (MOQ). I marchi devono inoltre tenere conto delle tolleranze della stampa su metallo e di rigorosi protocolli di garanzia della qualità. I criteri oggettivi per la selezione dei partner di produzione sono vitali per il vostro successo operativo a lungo termine. Esploreremo ogni fase della produzione per aiutarvi a scalare senza problemi e a proteggere la qualità delle vostre bevande.
Punti chiave
Le lattine in alluminio personalizzate stampate direttamente offrono il costo unitario più basso su larga scala, ma richiedono il rispetto di soglie MOQ rigorose (in genere oltre 50.000 unità) e tempi di consegna più lunghi.
L'approvazione della grafica per il metallo richiede distinti aggiustamenti pre-stampa; il colore si comporta diversamente sull'alluminio rispetto alle etichette di carta o plastica.
I rivestimenti interni (rivestimenti) e l'integrità della doppia cucitura sono elementi non negoziabili del controllo di qualità delle lattine di alluminio per prevenire ossidazione e perdite.
La scelta del giusto produttore di lattine di alluminio personalizzate dipende dai limiti di deterioramento, dalle politiche di risoluzione dei difetti e dalle capacità di stoccaggio localizzate.
Il business case per l'imballaggio di lattine per bevande con stampa diretta
La scalabilità di un marchio di bevande ti costringe a valutare diversi metodi di decorazione del packaging. La maggior parte dei marchi inizia con etichette autoadesive (PSL) o maniche termoretraibili applicate su lattine brite vergini. Queste opzioni offrono basse barriere all’ingresso e impegni iniziali minimi. Tuttavia, con l’aumento dei volumi di produzione, questi metodi diventano onerosi dal punto di vista finanziario e operativo. Stampa diretta l’imballaggio delle lattine per bevande alla fine emerge come la strada più praticabile da seguire.
Categorie e soglie della soluzione
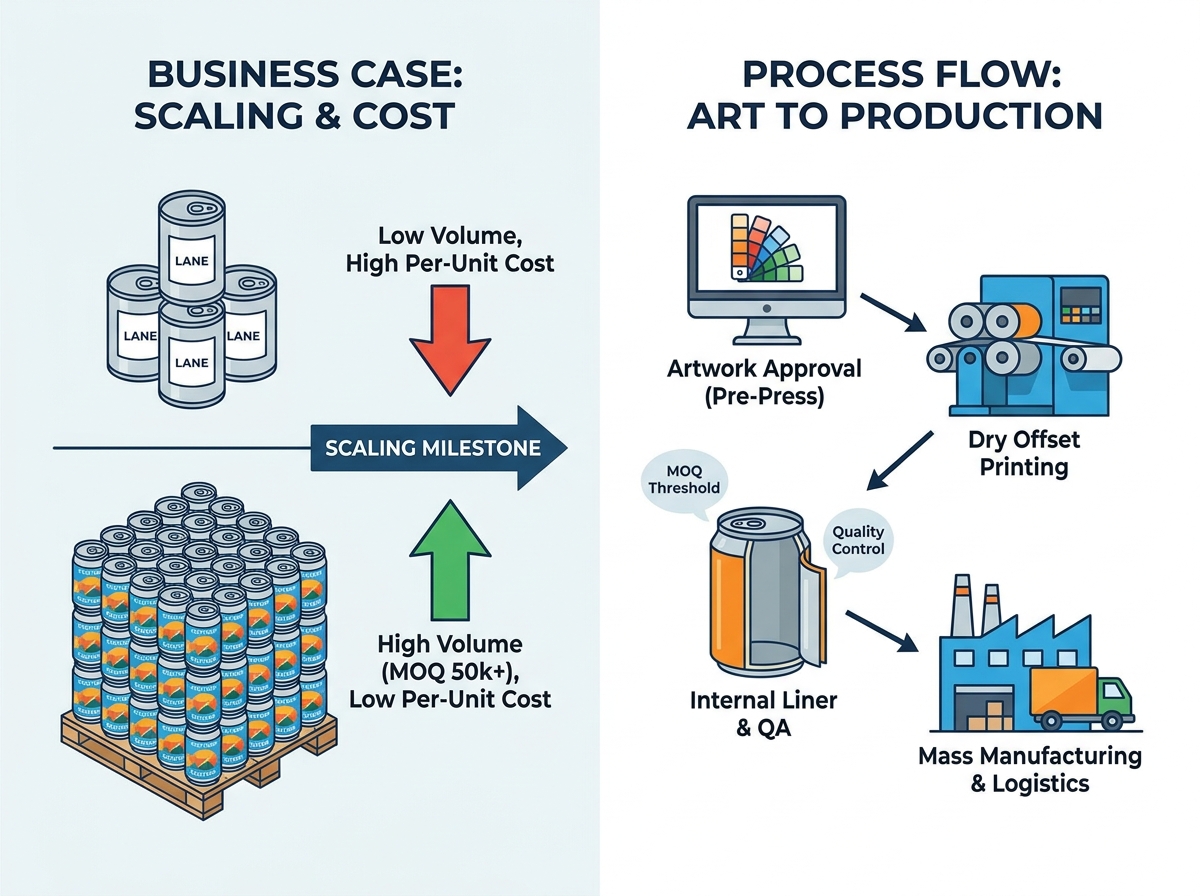
È necessario comprendere il punto critico del volume per la stampa diretta. Le etichette autoadesive costano di più per unità e richiedono macchinari di etichettatura dedicati sulla linea di inscatolamento. Le maniche termoretraibili offrono un'estetica full-can ma aggiungono costi materiali significativi. La stampa di massa diretta su lattina elimina completamente la fase secondaria di etichettatura. Il punto di svolta economico si verifica in genere quando si confezionano costantemente da 50.000 a 100.000 unità per SKU. A questo livello, la stampa diretta passa da un lusso costoso a un’efficienza necessaria.
Unità di Economia
La stampa diretta altera radicalmente l’economia della produzione. Dovrai affrontare costi iniziali più elevati. Le lastre di stampa, le tariffe per l'impostazione del colore e gli ordini minimi di grandi dimensioni richiedono un capitale iniziale sostanziale. Tuttavia, la riduzione a lungo termine dei costi unitari è drammatica. Un completamente stampato la lattina di birra personalizzata arriva presso la tua struttura pronta per essere riempita. Si eliminano l'inventario delle etichette, la manodopera relativa all'etichettatura e i tempi di inattività associati agli inceppamenti dell'etichettatrice. Nel corso di un ciclo di produzione di dodici mesi, questi risparmi operativi aumentano in modo significativo.
Sostenibilità e conformità
I consumatori moderni e gli organismi di regolamentazione richiedono imballaggi sostenibili. L’alluminio stampato direttamente eccelle qui. È riciclabile all’infinito al 100% senza degrado del materiale. Al contrario, le maniche termoretraibili spesso causano la contaminazione del flusso di riciclaggio. Quando i consumatori non riescono a rimuovere la custodia di plastica, le macchine per il riciclaggio identificano erroneamente la lattina di alluminio. Scegliere le lattine stampate direttamente garantisce il pieno rispetto delle normative ambientali in continua evoluzione. Rafforza inoltre la narrativa di sostenibilità del tuo marchio in un mercato competitivo.
Realtà pre-produzione: grafica, prove e tolleranze
La traduzione di un'opera d'arte digitale su una superficie metallica cilindrica richiede aggiustamenti tecnici distinti. Ciò che sembra perfetto sullo schermo di un computer non si tradurrà automaticamente in alluminio. È necessario esplorare realtà specifiche della prestampa prima che inizi la produzione di massa.
La sfida del substrato metallico
L'inchiostro interagisce con l'alluminio in modo molto diverso rispetto alla carta. L'alluminio è naturalmente riflettente, scuro e non poroso. Gli inchiostri standard sono leggermente traslucidi. Se stampi un Pantone giallo direttamente sull'alluminio grezzo, sembrerà fangoso e metallico. Per ottenere risultati vivaci e dai colori accurati, gli stampatori solitamente stendono prima una mano di fondo bianca. Questo strato di base funge da primer. Garantisce che i colori del tuo marchio soddisfino i rigorosi requisiti Pantone. Devi decidere se utilizzare una base completamente bianca o lasciare alcune aree non stampate per utilizzare l'estetica metallica grezza.
Vincoli di progettazione tecnica
La stampa offset a secco è il metodo standard per la decorazione delle lattine ad alta velocità. Questo metodo introduce vincoli di progettazione specifici che il grafico deve affrontare.
Ingrossamento del punto: l'inchiostro si diffonde naturalmente leggermente quando viene premuto sulla superficie metallica. Questo fenomeno è noto come guadagno di punti. I progettisti devono compensare riducendo la densità dell'inchiostro nel file originale, soprattutto nelle aree sfumate.
Limitazioni del testo fine: i caratteri piccoli risulteranno sfocati durante il processo di stampa ad alta velocità. È necessario rispettare le linee guida sulla dimensione minima dei caratteri del produttore per garantire che le informazioni normative rimangano leggibili.
Requisiti di trapping: le lastre di stampa possono spostarsi leggermente durante la produzione. Per evitare spazi non stampati tra colori adiacenti, i progettisti utilizzano l'abbondanza. Ciò comporta la sovrapposizione intenzionale dei bordi di diversi blocchi di colore.
Il flusso di lavoro di approvazione
Affrettare la fase di approvazione porta a errori costosi. Un flusso di lavoro di prova strutturato mitiga questi rischi. Dovresti aspettarti che questo processo richieda diverse settimane.
Mockup digitali 3D: il produttore fornisce un rendering digitale. Verificherai il posizionamento degli elementi, la scansionabilità dei codici a barre e il layout generale.
Prove piatte in metallo: la stampante produce un foglio di alluminio piatto con la tua grafica. Ciò verifica l'accuratezza del colore e il comportamento dell'inchiostro sul substrato reale.
Prove cilindriche pilota: in alcuni livelli premium, i produttori creano un piccolo lotto di vere e proprie lattine stampate. Si esamina il prodotto fisico finale prima di approvare la produzione di massa.
Spiegazione del processo di produzione delle lattine di alluminio
La trasformazione dal metallo grezzo al contenitore per bevande finito è una meraviglia dell'ingegneria moderna. Comprensione la produzione di lattine in alluminio ti aiuta ad apprezzare le rigorose tolleranze necessarie per confezionare in sicurezza le bevande gassate.
Formare la tela
Il processo inizia con enormi bobine di lega di alluminio. Ogni minuto una pressa per coppettazione perfora migliaia di tazze poco profonde da questo foglio. Successivamente, queste tazze entrano nel processo di disegno e stiratura (D&I). Una macchina spinge la tazza attraverso una serie di anelli progressivamente più piccoli. Questa azione allunga e assottiglia le pareti metalliche per formare un cilindro a tutta lunghezza. Le lattine vengono poi sottoposte ad un rigoroso processo di lavaggio in più fasi. Questo rimuove tutti i lubrificanti di formatura e prepara la superficie per l'adesione dell'inchiostro. Infine, un imponente forno asciuga completamente le lattine.
Applicazione della grafica personalizzata
Una volta formate e pulite, le lattine passano alla decoratrice. La produzione in grandi volumi utilizza la stampa offset a secco. Più lastre di stampa, una per ciascun colore, trasferiscono l'inchiostro su un tappeto di gomma centrale. Questa coperta quindi arrotola l'immagine completa sulla lattina rotante in un unico passaggio. Immediatamente dopo la stampa, la macchina applica una sovraverniciatura. Puoi scegliere finiture opache, lucide o tattili. Questa vernice protegge l'inchiostro dai graffi durante il trasporto. Le lattine passano quindi attraverso un forno di polimerizzazione per cuocere istantaneamente e fissare la grafica esterna.
Finitura strutturale (strozzatura e flangiatura)
La lattina stampata è attualmente un cilindro dritto. Deve essere rimodellato per accettare un coperchio standard. Il processo di strizione restringe gradualmente l'apertura superiore della lattina. Ciò richiede estrema precisione per evitare il collasso del metallo sottile. Dopo la strizione, un flanger svasa il bordo superiore verso l'esterno. Questo crea la flangia critica che l'aggraffatrice del tuo birrificio utilizzerà per bloccare il coperchio in posizione.
Applicazione di rivestimento (mitigazione del rischio)
Il passaggio finale e più cruciale è l'applicazione del rivestimento interno. L'alluminio grezzo reagisce male alle bevande acide o altamente gassate. Il metallo può alterare il profilo aromatico e persino degradarsi fino al punto di fuoriuscire. I produttori spruzzano un rivestimento epossidico specializzato o BPA-NI (BPA non intenzionale) all'interno di ogni lattina. Un forno di polimerizzazione finale cuoce questo rivestimento per creare una barriera impermeabile. Questo passaggio preserva rigorosamente l'integrità della bevanda e garantisce la sicurezza del consumatore.
Standardizzazione del controllo qualità delle lattine di alluminio
La produzione di massa introduce il rischio di difetti microscopici. I produttori premium si differenziano attraverso un'instancabile garanzia di qualità. La mancata verifica di questi standard può comportare ritiri di prodotti catastrofici.
Dimensioni della valutazione (dalle caratteristiche ai risultati)
Un produttore rischioso si concentra esclusivamente sulla velocità di stampa e sui prezzi convenienti. Un partner premium dà priorità all'integrità strutturale e alla saldabilità uniforme. È necessario valutare i fornitori in base ai loro protocolli di test interni. Rigoroso Il controllo di qualità delle lattine di alluminio si traduce direttamente in tassi di deterioramento più bassi sulla linea di inscatolamento. Previene inoltre costose fughe di informazioni al dettaglio e preserva la reputazione del marchio.
Parametri di test di qualità standardizzati
Protocollo di test
Obiettivo primario
Criticità della produzione
Test del valutatore dello smalto
Rileva microfessure nel rivestimento interno
Previene la corrosione delle bevande e l'alterazione del sapore
Prova di carico assiale
Misurare la resistenza allo schiacciamento verticale
Garantisce l'impilamento sicuro dei pallet durante il trasporto merci
Test di pressione
Verificare la forza di scoppio
Fondamentale per bevande altamente gassate o pastorizzate
Controlli dimensionali
Misurare il diametro del collo e la larghezza della flangia
Garantisce un funzionamento impeccabile sulle aggraffatrici automatizzate
Indennità di deterioramento
Nessun processo di produzione è del tutto impeccabile. Lo standard di settore per i tassi di difetti accettabili si aggira generalmente tra l'1% e il 2%. Questi difetti potrebbero includere leggere variazioni di colore, piccole ammaccature o disallineamenti di stampa. È necessario chiarire queste indennità di deterioramento prima di firmare un contratto. Comprendi esattamente come il fornitore gestisce le spedizioni che superano questa soglia. Un partner affidabile offrirà politiche trasparenti di credito o di sostituzione per difetti eccessivi.
Quadro per la valutazione di un produttore di lattine di alluminio personalizzate
La selezione del giusto partner di produzione determina la stabilità della catena di fornitura. Devi guardare oltre i listini prezzi standard. Un solido quadro di controllo protegge il tuo investimento e garantisce una crescita scalabile.
Capacità e flessibilità MOQ
La tua previsione di produzione effettiva dovrebbe guidare la selezione del tuo partner. I produttori tradizionali spesso richiedono MOQ massicci, a volte superiori a un milione di unità per SKU. Ciò impegna enormi capitali e spazio di magazzino. I fornitori agili si rivolgono a marchi in crescita con soglie MOQ inferiori, spesso a partire da circa 50.000 unità. Valutare a produttore di lattine in alluminio personalizzate in base alla loro capacità di crescere con te. Hai bisogno di un partner in grado di gestire piccole tirature iniziali e massicce espansioni future.
Capacità specialistiche
Le tendenze delle bevande si evolvono rapidamente. Oggi potresti aver bisogno di lattine standard da 12 once. L'anno prossimo, potresti lanciare una linea premium che richiede lattine eleganti, formati da 16 once o bottiglie di alluminio specializzate con tappo a vite. Valutare la flessibilità degli utensili del fornitore. Un partner con linee di produzione diversificate ti evita di aver bisogno di più fornitori man mano che il tuo portafoglio di prodotti si espande.
Realtà di logistica e stoccaggio
Le lattine vuote consumano un’impronta fisica enorme. Il trasporto e lo stoccaggio richiedono un'attenta pianificazione logistica. È necessario determinare se il produttore richiede di prelevare carichi completi immediatamente dopo la produzione. Molti fornitori premium offrono consegne scaglionate o servizi di magazzinaggio. Tengono il tuo inventario e spediscono i pallet su richiesta. Questo servizio ha un valore inestimabile per i birrifici con spazio di stoccaggio in loco limitato.
Logica di selezione (passi successivi)
Utilizzare un approccio sistematico quando si selezionano i fornitori B2B. Segui questo elenco di controllo in quattro punti per qualificare obiettivamente i potenziali partner:
Richiedi kit campione: controlla in prima persona la qualità di stampa, le finiture tattili e la rigidità strutturale.
Esamina le certificazioni di conformità: richiedi la prova delle certificazioni ISO, FDA o GFSI per garantire una produzione sicura per gli alimenti.
Verifica dei tempi di consegna: conferma tempistiche realistiche per la creazione, la stampa e la consegna finale delle lastre.
Verifica la risoluzione del reclamo: chiedi la loro politica ufficiale sulla gestione dei danni da trasporto e delle richieste di deterioramento eccessivo.
Conclusione
Il passaggio alla produzione in serie di lattine personalizzate rappresenta un importante investimento strategico per qualsiasi marchio di bevande. Il successo dipende da un rigoroso allineamento prestampa e da un approccio senza compromessi alla garanzia della qualità. Non puoi permetterti di trattare questa transizione del packaging con nonchalance. Gestire attentamente le tolleranze della grafica, comprendere la chimica del liner e verificare l'integrità strutturale proteggerà il tuo prodotto.
Il prossimo passo immediato è consolidare i file di grafica finalizzati in formati vettoriali. Calcola accuratamente le tue proiezioni di volume semestrali per negoziare livelli di prezzo migliori. Infine, contatta i produttori selezionati per richiedere schede tecniche e campioni di stampa fisica. Una preparazione proattiva garantisce un lancio regolare e un prodotto di qualità superiore sullo scaffale al dettaglio.
Domande frequenti
D: Qual è la quantità minima d'ordine standard (MOQ) per le lattine di birra con stampa personalizzata?
R: I produttori tradizionali tradizionali in genere richiedono MOQ da 200.000 a oltre un milione di lattine per SKU. Tuttavia, i produttori moderni e agili si rivolgono a marchi di medie dimensioni, offrendo spesso MOQ compresi tra 50.000 e 100.000 unità, rendendo la stampa diretta accessibile nelle prime fasi del ciclo di crescita di un marchio.
D: Quanto tempo impiega la produzione di lattine di alluminio personalizzate dall'approvazione della grafica alla consegna?
R: Generalmente dovresti aspettarti una tempistica realistica compresa tra 6 e 12 settimane. Questo lasso di tempo tiene conto della prova dei metalli, della creazione delle lastre di stampa, dei tempi di programmazione sulla linea di produzione di massa e del transito finale delle merci verso la vostra struttura.
D: I rivestimenti senza BPA sono standard per tutti gli imballaggi personalizzati di lattine per bevande?
R: Sebbene il settore si stia spostando pesantemente verso i rivestimenti BPA-NI (BPA non intenzionali) per la sicurezza dei consumatori, questi non sono universalmente automatici. È necessario richiedere e verificare esplicitamente le specifiche del rivestimento BPA-NI nel contratto con il fornitore per garantire la conformità ai moderni standard sanitari.
D: Cosa succede se un pallet di lattine vuote arriva danneggiato?
R: La maggior parte dei produttori opera con una franchigia di deterioramento accettata dell'1-2%. Se il danno supera questo limite a causa di cattiva gestione del trasporto o errori di produzione, le politiche B2B standard richiedono di documentare il danno immediatamente al momento del ricevimento per presentare un reclamo per crediti o sostituzioni.
Shandong Jinzhou Health Industry Co., Ltd offre soluzioni complete per la produzione di bevande liquide e servizi di imballaggio in tutto il mondo. Sii audace, ogni volta.