घर »
ब्लॉग »
बातम्या »
उद्योग सल्ला »
सानुकूल बिअर उत्पादन करू शकता: आर्टवर्कच्या मंजुरीपासून ते मोठ्या प्रमाणात उत्पादनापर्यंत
सानुकूल बीअर उत्पादन करू शकते: कलाकृती मंजूरीपासून ते मोठ्या प्रमाणात उत्पादनापर्यंत
दृश्ये: 0 लेखक: साइट संपादक प्रकाशन वेळ: 2026-09-30 मूळ: साइट
लेबल केलेल्या रिक्त कॅनमधून पूर्णपणे मुद्रित सानुकूल कॅनमध्ये संक्रमण हे पेय ब्रँडसाठी एक महत्त्वपूर्ण स्केलिंग मैलाचा दगड दर्शवते. हे कठोर तांत्रिक आणि आर्थिक वचनबद्धतेचा परिचय देते. अनेक वाढत्या ब्रुअरीज या अंतर्निहित गुंतागुंतांना कमी लेखतात. प्री-प्रेस स्टेजमधील चुकीचे संरेखन अनेकदा विनाशकारी उत्पादन परिणामांना कारणीभूत ठरतात. शिवाय, असत्यापित मॅन्युफॅक्चरिंग पार्टनर निवडल्याने उत्पादन लाँच होण्यास विलंब होऊ शकतो. तुम्हाला कदाचित तडजोड केलेल्या पेयाच्या अखंडतेचा किंवा महागड्या चुकीच्या छापांचा सामना करावा लागेल. तुमचा ब्रँड फूटप्रिंट वाढवताना अंदाज बांधण्यासाठी दावे खूप जास्त आहेत.
हे संक्रमण यशस्वीरित्या नेव्हिगेट करण्यासाठी मजबूत आगाऊ तयारी आवश्यक आहे. तुम्हाला किमान ऑर्डर प्रमाण (MOQ) ची स्पष्ट समज असणे आवश्यक आहे. ब्रँड्सनी मेटल प्रिंटिंग सहिष्णुता आणि कठोर गुणवत्ता आश्वासन प्रोटोकॉल देखील समजून घेतले पाहिजेत. तुमच्या दीर्घकालीन ऑपरेशनल यशासाठी मॅन्युफॅक्चरिंग पार्टनर्सच्या तपासणीसाठी वस्तुनिष्ठ निकष महत्त्वाचे आहेत. तुम्हाला सहजतेने स्केल करण्यात आणि तुमच्या पेयाच्या गुणवत्तेचे संरक्षण करण्यासाठी आम्ही उत्पादनाच्या प्रत्येक टप्प्याचे अन्वेषण करू.
की टेकअवेज
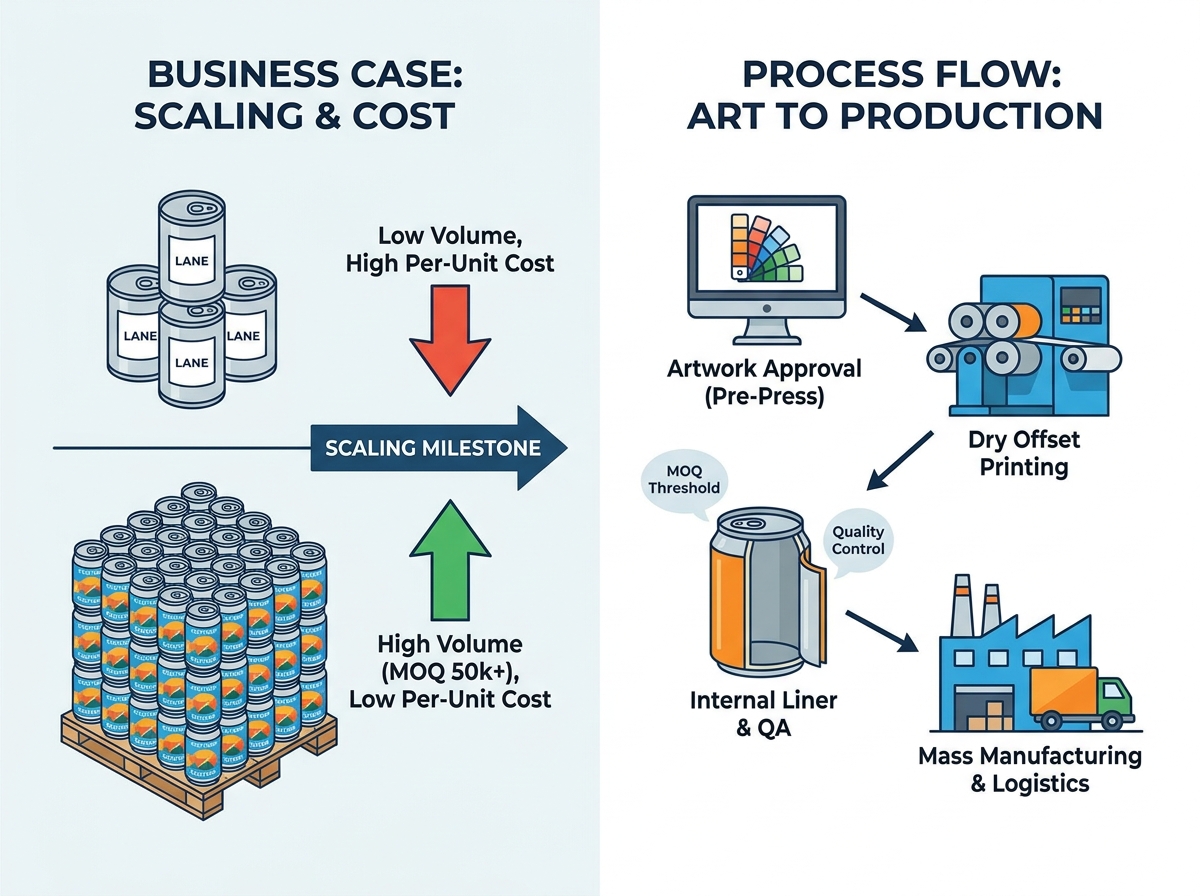
डायरेक्ट-प्रिंट केलेले सानुकूल ॲल्युमिनियम कॅन स्केलवर सर्वात कमी प्रति-युनिट किमतीची ऑफर देतात परंतु कठोर MOQ थ्रेशोल्ड (सामान्यत: 50,000+ युनिट्स) आणि जास्त लीड वेळा नेव्हिगेट करणे आवश्यक आहे.
मेटलसाठी आर्टवर्क मंजुरीसाठी वेगळे प्री-प्रेस समायोजन आवश्यक आहे; कागद किंवा प्लास्टिकच्या लेबलांपेक्षा ॲल्युमिनियमवर रंग वेगळ्या पद्धतीने वागतो.
अंतर्गत कोटिंग्ज (लाइनर्स) आणि डबल-सीम इंटिग्रिटी हे ॲल्युमिनियमचे नॉन-निगोशिएबल घटक आहेत जे ऑक्सिडेशन आणि लीक टाळण्यासाठी गुणवत्ता नियंत्रण करू शकतात.
योग्य सानुकूल ॲल्युमिनियम कॅन उत्पादक निवडणे हे त्यांचे खराब होणारे भत्ते, दोष निराकरण धोरणे आणि स्थानिकीकृत गोदाम क्षमतांवर अवलंबून असते.
थेट-मुद्रित पेय कॅन पॅकेजिंगसाठी व्यवसाय प्रकरण
शीतपेयाच्या ब्रँडचे स्केलिंग तुम्हाला वेगवेगळ्या पॅकेजिंग सजावट पद्धतींचे मूल्यांकन करण्यास भाग पाडते. बहुतेक ब्रँड्स प्रेशर-सेन्सिटिव्ह लेबल्सने (PSL) सुरुवात करतात किंवा रिकाम्या ब्राईट कॅनवर लावलेल्या स्लीव्हज संकुचित करतात. हे पर्याय कमी प्रवेश अडथळे आणि किमान अग्रिम वचनबद्धता देतात. तथापि, जसजसे उत्पादनाचे प्रमाण वाढत जाते, तसतसे या पद्धती आर्थिक आणि कार्यात्मकदृष्ट्या बोजड बनतात. थेट-मुद्रित पेयेचे पॅकेजिंग शेवटी सर्वात व्यवहार्य मार्ग म्हणून उदयास येते.
समाधान श्रेणी आणि थ्रेशोल्ड
थेट छपाईसाठी व्हॉल्यूम टिपिंग पॉइंट समजून घेणे आवश्यक आहे. दाब-संवेदनशील लेबलांची किंमत प्रति युनिट जास्त असते आणि तुमच्या कॅनिंग लाइनवर समर्पित लेबलिंग मशीनरी आवश्यक असते. संकुचित आस्तीन फुल-कॅन सौंदर्य प्रदान करतात परंतु महत्त्वपूर्ण सामग्री खर्च जोडतात. डायरेक्ट-टू-कॅन मास प्रिंटिंग दुय्यम लेबलिंग पायरी पूर्णपणे काढून टाकते. आर्थिक टिपिंग पॉईंट सामान्यत: उद्भवते जेव्हा तुम्ही सातत्याने 50,000 ते 100,000 युनिट्स प्रति SKU पॅकेज करता. या व्हॉल्यूमवर, थेट छपाई महागड्या लक्झरीपासून आवश्यक कार्यक्षमतेकडे संक्रमण करते.
युनिट इकॉनॉमिक्स
डायरेक्ट प्रिंटिंग तुमच्या उत्पादनाचे अर्थशास्त्र मूलभूतपणे बदलते. तुम्हाला जास्त आगाऊ खर्चाचा सामना करावा लागेल. प्रिंटिंग प्लेट्स, कलर सेटअप फी आणि मोठ्या किमान ऑर्डर्ससाठी लक्षणीय प्रारंभिक भांडवल आवश्यक आहे. तथापि, प्रति-युनिट खर्चात दीर्घकालीन घट नाटकीय आहे. पूर्णपणे छापलेले कस्टम बिअर येऊ शकते . फिलरसाठी तयार असलेल्या तुमच्या सुविधेवर तुम्ही लेबल इन्व्हेंटरी, लेबलिंग लेबर आणि लेबलिंग मशीन जॅमशी संबंधित डाउनटाइम काढून टाकता. बारा महिन्यांच्या उत्पादन चक्रात, या ऑपरेशनल बचतीमध्ये लक्षणीय वाढ होते.
टिकाऊपणा आणि अनुपालन
आधुनिक ग्राहक आणि नियामक संस्था टिकाऊ पॅकेजिंगची मागणी करतात. थेट-मुद्रित ॲल्युमिनियम येथे उत्कृष्ट आहे. हे 100% भौतिक ऱ्हास न करता अमर्यादपणे पुनर्वापर करण्यायोग्य आहे. याउलट, आकुंचित आस्तीन अनेकदा पुनर्वापराच्या प्रवाहाला दूषित करते. जेव्हा ग्राहक प्लास्टिक स्लीव्ह काढण्यात अयशस्वी होतात, तेव्हा रीसायकलिंग सॉर्टिंग मशीन ॲल्युमिनियम कॅनची चुकीची ओळख करतात. डायरेक्ट-प्रिंट केलेले कॅन निवडणे विकसित होत असलेल्या पर्यावरणीय नियमांचे पूर्ण पालन सुनिश्चित करते. हे स्पर्धात्मक बाजारपेठेत तुमच्या ब्रँडची टिकावू कथा देखील मजबूत करते.
प्री-प्रॉडक्शन रिॲलिटीज: आर्टवर्क, प्रूफिंग आणि सहनशीलता
दंडगोलाकार धातूच्या पृष्ठभागावर डिजिटल आर्टवर्कचे भाषांतर करण्यासाठी वेगळे तांत्रिक समायोजन आवश्यक आहे. संगणकाच्या स्क्रीनवर जे परिपूर्ण दिसते ते स्वयंचलितपणे ॲल्युमिनियममध्ये भाषांतरित होणार नाही. मोठ्या प्रमाणावर उत्पादन सुरू होण्यापूर्वी तुम्ही विशिष्ट प्री-प्रेस रिॲलिटी नेव्हिगेट करणे आवश्यक आहे.
मेटल सब्सट्रेट चॅलेंज
शाई कागदाच्या तुलनेत ॲल्युमिनियमशी खूप वेगळ्या पद्धतीने संवाद साधते. ॲल्युमिनियम नैसर्गिकरित्या परावर्तित, गडद आणि छिद्ररहित आहे. मानक शाई किंचित अर्धपारदर्शक असतात. जर तुम्ही पिवळा पॅन्टोन थेट कच्च्या ॲल्युमिनियमवर मुद्रित केला तर ते चिखल आणि धातूसारखे दिसेल. दोलायमान, रंग-अचूक परिणाम प्राप्त करण्यासाठी, प्रिंटर सहसा प्रथम पांढरा बेस कोट घालतात. हा बेस कोट प्राइमर म्हणून काम करतो. हे सुनिश्चित करते की तुमचे ब्रँडिंग रंग तुमच्या कठोर पँटोन आवश्यकतांशी जुळतात. कच्च्या धातूच्या सौंदर्याचा वापर करण्यासाठी पूर्ण पांढरा बेस वापरायचा की ठराविक भाग मुद्रित न करता सोडायचा हे तुम्ही ठरवले पाहिजे.
तांत्रिक डिझाइन मर्यादा
हाय-स्पीड कॅन सजावटीसाठी ड्राय ऑफसेट प्रिंटिंग ही मानक पद्धत आहे. ही पद्धत आपल्या ग्राफिक डिझायनरने संबोधित करणे आवश्यक असलेल्या विशिष्ट डिझाइन मर्यादांचा परिचय देते.
डॉट गेन: धातूच्या पृष्ठभागावर दाबल्यावर शाई नैसर्गिकरित्या थोडीशी पसरते. या घटनेला डॉट गेन म्हणून ओळखले जाते. डिझाइनरने मूळ फाइलमधील शाईची घनता कमी करून भरपाई करणे आवश्यक आहे, विशेषतः ग्रेडियंट भागात.
ललित मजकूर मर्यादा: हाय-स्पीड प्रिंटिंग प्रक्रियेदरम्यान लहान फॉन्ट अस्पष्ट होतील. नियामक माहिती सुवाच्य राहील याची खात्री करण्यासाठी तुम्ही निर्मात्याच्या किमान फॉन्ट आकाराच्या मार्गदर्शक तत्त्वांचे पालन केले पाहिजे.
ट्रॅपिंग आवश्यकता: प्रिंटिंग प्लेट्स उत्पादनादरम्यान किंचित बदलू शकतात. लगतच्या रंगांमधील मुद्रित अंतर टाळण्यासाठी, डिझाइनर ट्रॅपिंग वापरतात. यामध्ये जाणूनबुजून वेगवेगळ्या रंगांच्या ब्लॉक्सच्या कडा ओव्हरलॅप करणे समाविष्ट आहे.
मंजूरी कार्यप्रवाह
मंजुरीच्या टप्प्यात घाई केल्याने महागड्या चुका होतात. संरचित प्रूफिंग वर्कफ्लो हे जोखीम कमी करते. आपण या प्रक्रियेस अनेक आठवडे लागतील अशी अपेक्षा करावी.
डिजिटल 3D मॉकअप: निर्माता डिजिटल रेंडरिंग प्रदान करतो. तुम्ही घटक प्लेसमेंट, बारकोड स्कॅनयोग्यता आणि सामान्य लेआउट सत्यापित करता.
फ्लॅट मेटल प्रूफ्स: प्रिंटर तुमच्या आर्टवर्कसह सपाट ॲल्युमिनियम शीट तयार करतो. हे वास्तविक सब्सट्रेटवर रंग अचूकता आणि शाईचे वर्तन सत्यापित करते.
पायलट दंडगोलाकार पुरावे: काही प्रीमियम टियर्समध्ये, उत्पादक वास्तविक मुद्रित कॅनची एक छोटी बॅच तयार करतात. मोठ्या प्रमाणावर उत्पादन मंजूर करण्यापूर्वी तुम्ही अंतिम भौतिक उत्पादनाचे पुनरावलोकन करा.
ॲल्युमिनियम कॅन मॅन्युफॅक्चरिंग प्रक्रिया स्पष्ट केली
कच्च्या धातूपासून तयार पेयाच्या कंटेनरमध्ये होणारे परिवर्तन हे आधुनिक अभियांत्रिकीचे चमत्कार आहे. समजून घेणे ॲल्युमिनियम कॅन मॅन्युफॅक्चरिंग तुम्हाला कार्बोनेटेड शीतपेये सुरक्षितपणे पॅकेज करण्यासाठी आवश्यक असलेल्या कठोर सहनशीलतेचे कौतुक करण्यास मदत करते.
कॅनव्हास तयार करणे
प्रक्रिया ॲल्युमिनियम मिश्र धातुच्या मोठ्या कॉइलपासून सुरू होते. एक कपिंग प्रेस दर मिनिटाला या शीटमधून हजारो उथळ कप छिद्र करते. पुढे, हे कप ड्रॉइंग आणि इस्त्री (D&I) प्रक्रियेत प्रवेश करतात. एक मशीन हळूहळू लहान रिंगांच्या मालिकेद्वारे कपला रॅम करते. ही क्रिया पूर्ण लांबीचा सिलेंडर तयार करण्यासाठी धातूच्या भिंतींना ताणते आणि पातळ करते. कॅन नंतर एक कठोर मल्टी-स्टेज वॉशिंग प्रक्रियेतून जातात. हे सर्व तयार होणारे वंगण काढून टाकते आणि शाई चिकटण्यासाठी पृष्ठभाग तयार करते. शेवटी, एक भव्य ओव्हन कॅन पूर्णपणे कोरडे करतो.
सानुकूल कलाकृती लागू करणे
एकदा तयार आणि साफ केल्यानंतर, कॅन डेकोरेटरकडे जातात. हाय-व्हॉल्यूम मॅन्युफॅक्चरिंग ड्राय ऑफसेट प्रिंटिंगचा वापर करते. एकाधिक प्रिंटिंग प्लेट्स-प्रत्येक रंगासाठी एक-शाई मध्यवर्ती रबर ब्लँकेटवर स्थानांतरित करा. हे ब्लँकेट नंतर संपूर्ण प्रतिमा एका पासमध्ये स्पिनिंग कॅनवर फिरवते. छपाईनंतर लगेच, मशीन ओव्हरवार्निश लागू करते. तुम्ही मॅट, ग्लॉस किंवा टॅक्टाइल फिनिश निवडू शकता. हे वार्निश संक्रमणादरम्यान शाईचे स्क्रॅचिंगपासून संरक्षण करते. नंतर कॅन तात्काळ बेक करण्यासाठी आणि बाह्य कलाकृती सेट करण्यासाठी क्युरिंग ओव्हनमधून जातात.
स्ट्रक्चरल फिनिशिंग (नेकिंग आणि फ्लँगिंग)
मुद्रित कॅन सध्या सरळ सिलेंडर आहे. मानक झाकण स्वीकारण्यासाठी त्याचा आकार बदलणे आवश्यक आहे. नेकिंग प्रक्रियेमुळे कॅनचा वरचा भाग हळूहळू अरुंद होतो. पातळ धातू कोसळण्यापासून रोखण्यासाठी यासाठी अत्यंत अचूकता आवश्यक आहे. नेकिंग केल्यावर, फ्लँजर अगदी वरच्या काठाला बाहेरून भडकवते. हे एक गंभीर फ्लँज तयार करते ज्याचा वापर तुमच्या ब्रुअरीचा सीमर त्या ठिकाणी झाकण लॉक करण्यासाठी करेल.
अस्तर अर्ज (जोखीम कमी करणे)
अंतिम आणि सर्वात महत्वाची पायरी म्हणजे अंतर्गत कोटिंग लागू करणे. कच्चे ॲल्युमिनियम आम्लयुक्त किंवा उच्च कार्बोनेटेड शीतपेयांवर खराब प्रतिक्रिया देते. धातू चव प्रोफाइल बदलू शकते आणि गळतीच्या बिंदूपर्यंत कमी होऊ शकते. उत्पादक प्रत्येक कॅनमध्ये एक विशेष इपॉक्सी किंवा BPA-NI (BPA नॉन-इंटेंट) लाइनर फवारतात. अंतिम क्युरिंग ओव्हन एक अभेद्य अडथळा निर्माण करण्यासाठी या लाइनरला बेक करतो. हे पाऊल कठोरपणे पेयाची अखंडता जपते आणि ग्राहकांची सुरक्षा सुनिश्चित करते.
मानकीकरण ॲल्युमिनियम कॅन गुणवत्ता नियंत्रण
मोठ्या प्रमाणात उत्पादन सूक्ष्म दोषांच्या संभाव्यतेचा परिचय देते. प्रीमियम उत्पादक अथक गुणवत्ता हमीद्वारे स्वतःला वेगळे करतात. या मानकांची पडताळणी करण्यात अयशस्वी झाल्यास आपत्तीजनक उत्पादन रिकॉल होऊ शकते.
मूल्यमापन परिमाण (वैशिष्ट्ये-ते-परिणाम)
जोखीम असलेला निर्माता केवळ मुद्रण गती आणि स्वस्त किंमत यावर लक्ष केंद्रित करतो. प्रीमियम भागीदार स्ट्रक्चरल अखंडता आणि सातत्यपूर्ण जोडणीला प्राधान्य देतो. तुम्ही पुरवठादारांचे त्यांच्या अंतर्गत चाचणी प्रोटोकॉलच्या आधारे मूल्यांकन करणे आवश्यक आहे. कडक ॲल्युमिनियम गुणवत्ता नियंत्रण थेट तुमच्या कॅनिंग लाइनवर खराब होण्याचे दर कमी करण्यासाठी अनुवादित करू शकते. हे महागड्या किरकोळ गळतीस प्रतिबंध करते आणि आपल्या ब्रँडची प्रतिष्ठा जपते.
प्रमाणित गुणवत्ता चाचणी पॅरामीटर्स
चाचणी प्रोटोकॉल
प्राथमिक उद्दिष्ट
मॅन्युफॅक्चरिंग क्रिटिकलिटी
मुलामा चढवणे रेटर चाचणी
अंतर्गत लाइनरमध्ये मायक्रो-फिशर शोधा
पेय गंज आणि चव खराब होण्यास प्रतिबंध करते
अक्षीय लोड चाचणी
अनुलंब क्रश प्रतिकार मोजा
फ्रेट ट्रान्झिट दरम्यान सुरक्षित पॅलेट स्टॅकिंग सुनिश्चित करते
दबाव चाचणी
स्फोट शक्ती सत्यापित करा
उच्च कार्बोनेटेड किंवा पाश्चराइज्ड पेयांसाठी गंभीर
डायमेन्शनल चेक
मानेचा व्यास आणि बाहेरील बाजूची रुंदी मोजा
स्वयंचलित सीमरवर निर्दोष ऑपरेशनची हमी देते
लुबाडणे भत्ते
कोणतीही उत्पादन प्रक्रिया पूर्णपणे निर्दोष नसते. स्वीकार्य दोष दरांसाठी उद्योग मानक सामान्यत: 1% आणि 2% दरम्यान फिरते. या दोषांमध्ये किरकोळ रंग बदल, किरकोळ डेंट किंवा छपाईचे चुकीचे संरेखन यांचा समावेश असू शकतो. करारावर स्वाक्षरी करण्यापूर्वी तुम्ही हे बिघडलेले भत्ते स्पष्ट करणे आवश्यक आहे. पुरवठादार या उंबरठ्यापेक्षा जास्त शिपमेंट्स कसे हाताळतो हे समजून घ्या. एक विश्वासार्ह भागीदार जास्त दोषांसाठी पारदर्शक क्रेडिट किंवा बदली धोरणे ऑफर करेल.
सानुकूल ॲल्युमिनियम कॅन उत्पादकाची तपासणी करण्यासाठी फ्रेमवर्क
योग्य उत्पादन भागीदार निवडणे आपल्या पुरवठा साखळी स्थिरतेवर अवलंबून असते. तुम्ही मानक किंमत पत्रके पलीकडे पाहणे आवश्यक आहे. एक मजबूत तपासणी फ्रेमवर्क तुमच्या गुंतवणुकीचे संरक्षण करते आणि वाढीव वाढ सुनिश्चित करते.
क्षमता आणि MOQ लवचिकता
तुमच्या वास्तविक उत्पादनाच्या अंदाजाने तुमची भागीदार निवड वाढवली पाहिजे. लेगसी उत्पादक अनेकदा मोठ्या प्रमाणात MOQ ची मागणी करतात, काहीवेळा प्रति SKU एक दशलक्ष युनिट्सपेक्षा जास्त. हे प्रचंड भांडवल आणि कोठार जागा जोडते. चपळ पुरवठादार कमी MOQ थ्रेशोल्डसह वाढत्या ब्रँडची पूर्तता करतात, बहुतेकदा सुमारे 50,000 युनिट्स सुरू होतात. मूल्यांकन करा अ सानुकूल ॲल्युमिनिअम तुमच्यासोबत मोजण्याच्या त्यांच्या क्षमतेवर आधारित निर्माता करू शकतात. तुम्हाला अशा भागीदाराची गरज आहे जो लहान प्रारंभिक धावा आणि भविष्यातील मोठ्या विस्तारास हाताळू शकेल.
विशेष क्षमता
पेय ट्रेंड वेगाने विकसित होत आहेत. आज तुम्हाला मानक 12oz कॅनची आवश्यकता असू शकते. पुढील वर्षी, तुम्ही स्लीक कॅन, 16oz फॉरमॅट्स किंवा विशेष स्क्रू-टॉप ॲल्युमिनियमच्या बाटल्यांची आवश्यकता असलेली प्रीमियम लाइन लॉन्च करू शकता. पुरवठादाराच्या टूलींग लवचिकतेचे मूल्यांकन करा. तुमचा उत्पादन पोर्टफोलिओ विस्तारत असताना वैविध्यपूर्ण उत्पादन लाइन असलेला भागीदार तुम्हाला एकाधिक विक्रेत्यांची गरज पडण्यापासून प्रतिबंधित करतो.
लॉजिस्टिक्स आणि स्टोरेज वास्तविकता
रिकामे डबे मोठ्या प्रमाणात भौतिक पदचिन्ह वापरतात. त्यांची वाहतूक आणि साठवणूक करण्यासाठी काळजीपूर्वक लॉजिस्टिक नियोजन आवश्यक आहे. निर्मात्याने उत्पादन केल्यावर त्वरित संपूर्ण ट्रकलोड घेणे आवश्यक आहे का हे तुम्ही निश्चित केले पाहिजे. अनेक प्रीमियम पुरवठादार स्तब्ध वितरण किंवा वेअरहाउसिंग सेवा देतात. ते मागणीनुसार तुमची इन्व्हेंटरी आणि शिप पॅलेट ठेवतात. ही सेवा मर्यादित ऑन-साइट स्टोरेज स्पेस असलेल्या ब्रुअरीजसाठी अमूल्य आहे.
शॉर्टलिस्टिंग लॉजिक (पुढील पायऱ्या)
B2B पुरवठादारांना शॉर्टलिस्ट करताना पद्धतशीर दृष्टिकोन वापरा. संभाव्य भागीदारांना वस्तुनिष्ठपणे पात्र करण्यासाठी या चार-बिंदू चेकलिस्टचे अनुसरण करा:
नमुना किटची विनंती करा: त्यांची छपाई गुणवत्ता, स्पर्शक्षमता आणि स्ट्रक्चरल कडकपणा यांची प्रत्यक्ष तपासणी करा.
अनुपालन प्रमाणपत्रांचे पुनरावलोकन करा: अन्न-सुरक्षित उत्पादनाची हमी देण्यासाठी ISO, FDA किंवा GFSI प्रमाणपत्रांची मागणी करा.
लीड टाइम्स सत्यापित करा: प्लेट तयार करणे, छपाई आणि अंतिम वितरणासाठी वास्तववादी टाइमलाइनची पुष्टी करा.
ऑडिट क्लेम रिझोल्यूशन: मालवाहतुकीचे नुकसान आणि जास्त बिघडलेले दावे हाताळण्याबाबत त्यांचे अधिकृत धोरण विचारा.
निष्कर्ष
मोठ्या प्रमाणात उत्पादित सानुकूल कॅन्सकडे जाणे कोणत्याही पेय ब्रँडसाठी एक प्रमुख धोरणात्मक गुंतवणूक दर्शवते. यश हे कठोर प्री-प्रेस संरेखन आणि गुणवत्तेच्या हमीबाबत बिनधास्त दृष्टिकोन यावर अवलंबून आहे. आपण या पॅकेजिंग संक्रमणास आकस्मिकपणे हाताळू शकत नाही. आर्टवर्क सहिष्णुता काळजीपूर्वक व्यवस्थापित करणे, लाइनर केमिस्ट्री समजून घेणे आणि स्ट्रक्चरल अखंडता सत्यापित करणे आपल्या उत्पादनाचे संरक्षण करेल.
तुमची तात्काळ पुढील पायरी म्हणजे तुमच्या अंतिम आर्टवर्क फाइल्स वेक्टर फॉरमॅटमध्ये एकत्र करणे. आपल्या सहा महिन्यांच्या व्हॉल्यूम प्रोजेक्शनची अचूकपणे किंमत मोजा. शेवटी, तांत्रिक तपशील पत्रके आणि प्रत्यक्ष प्रिंट नमुन्यांची विनंती करण्यासाठी तुमच्या शॉर्टलिस्ट केलेल्या उत्पादकांशी संपर्क साधा. सक्रिय तयारी सुरळीत लॉन्च आणि किरकोळ शेल्फवर उत्कृष्ट उत्पादनाची हमी देते.
वारंवार विचारले जाणारे प्रश्न
प्रश्न: सानुकूल मुद्रित बिअर कॅनसाठी मानक किमान ऑर्डर प्रमाण (MOQ) काय आहे?
उ: पारंपारिक वारसा उत्पादकांना सामान्यत: प्रति SKU 200,000 ते 10 लाख कॅन MOQ आवश्यक असतात. तथापि, आधुनिक चपळ उत्पादक मध्यम आकाराच्या ब्रँडची पूर्तता करतात, बहुतेकदा 50,000 ते 100,000 युनिट्सपासून सुरू होणारे MOQ ऑफर करतात, ज्यामुळे ब्रँडच्या वाढीच्या चक्रात आधी थेट छपाई सुलभ होते.
प्रश्न: सानुकूल ॲल्युमिनिअम निर्मितीला आर्टवर्कच्या मंजुरीपासून वितरणापर्यंत किती वेळ लागू शकतो?
उत्तर: तुम्ही साधारणपणे 6 ते 12 आठवड्यांच्या वास्तववादी टाइमलाइनची अपेक्षा केली पाहिजे. या टाइमफ्रेममध्ये मेटल प्रूफिंग, प्रिंटिंग प्लेट तयार करणे, मोठ्या प्रमाणात उत्पादन लाइनवर शेड्यूलिंग वेळ आणि तुमच्या सुविधेपर्यंत अंतिम मालवाहतूक ट्रान्झिट यांचा समावेश होतो.
प्रश्न: सर्व कस्टम बेव्हरेज कॅन पॅकेजिंगसाठी बीपीए-फ्री लाइनर्स मानक आहेत का?
उ: उद्योग ग्राहकांच्या सुरक्षिततेसाठी BPA-NI (BPA नॉन-इंटेंट) लाइनर्सकडे मोठ्या प्रमाणावर वळत असताना, ते सर्वत्र स्वयंचलित नाहीत. आधुनिक आरोग्य मानकांचे पालन करण्याची हमी देण्यासाठी तुम्ही तुमच्या पुरवठादार करारामध्ये BPA-NI लाइनरच्या वैशिष्ट्यांची स्पष्टपणे विनंती आणि पडताळणी करणे आवश्यक आहे.
प्रश्न: रिकाम्या डब्यातील पॅलेट खराब झाल्यास काय होईल?
उ: बहुतेक उत्पादक 1-2% स्वीकृत बिघडवणे भत्त्यासह कार्य करतात. मालवाहतूक चुकीच्या हाताळणीमुळे किंवा उत्पादनातील त्रुटींमुळे नुकसान यापेक्षा जास्त असल्यास, मानक B2B पॉलिसींनुसार, क्रेडिट्स किंवा बदलीसाठी दावा दाखल केल्यावर लगेच नुकसानीचे दस्तऐवजीकरण करणे आवश्यक आहे.