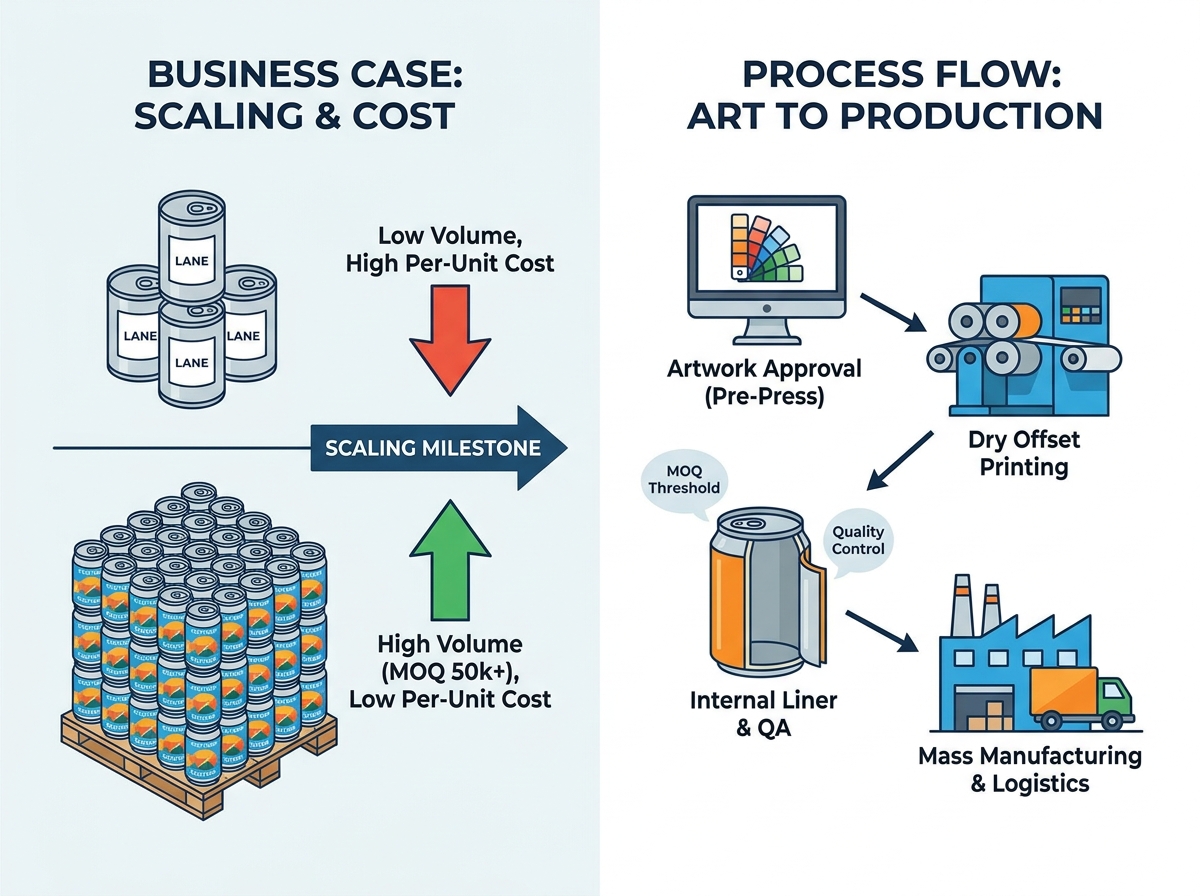
Overgangen fra merkede tomme bokser til fullt trykte tilpassede bokser representerer en kritisk skaleringsmilepæl for drikkevaremerker. Den introduserer strenge tekniske og økonomiske forpliktelser. Mange voksende bryggerier undervurderer disse underliggende kompleksiteten. Feiljusteringer i pre-press-stadiet fører ofte til katastrofale produksjonsresultater. Videre kan valg av uverifisert produksjonspartner utløse forsinkede produktlanseringer. Du kan til og med møte kompromittert drikkevareintegritet eller kostbare trykkfeil. Innsatsene er rett og slett for høye for gjetting når du utvider merkevarens fotavtrykk.
Vellykket navigering i denne overgangen krever robust forberedelse på forhånd. Du trenger en klar forståelse av minimumsbestillingsmengder (MOQs). Merker må også forstå metallutskriftstoleranser og strenge kvalitetssikringsprotokoller. Objektive kriterier for kontroll av produksjonspartnere er avgjørende for din langsiktige operasjonelle suksess. Vi vil utforske hver fase av produksjonen for å hjelpe deg med å skalere jevnt og beskytte drikkekvaliteten din.
Viktige takeaways
Direktetrykte tilpassede aluminiumsbokser tilbyr den laveste kostnaden per enhet i skala, men krever navigering av strenge MOQ-terskler (vanligvis 50 000+ enheter) og lengre ledetider.
Godkjenning av kunstverk for metall krever distinkte pre-press justeringer; fargen oppfører seg annerledes på aluminium enn på papir- eller plastetiketter.
Innvendige belegg (foringer) og integritet med doble sømmer er ikke-omsettelige elementer av kvalitetskontroll av aluminium for å forhindre oksidasjon og lekkasjer.
Å velge riktig spesialtilpasset aluminiumboksprodusent avhenger av deres skadegodtgjørelse, retningslinjer for defektløsning og lokaliserte lagermuligheter.
Business Case for direktetrykt drikkeboksemballasje
Skalering av et drikkevaremerke tvinger deg til å vurdere forskjellige dekorasjonsmetoder for emballasje. De fleste merker starter med trykkfølsomme etiketter (PSL) eller krympehylser påført blanke brite-bokser. Disse alternativene tilbyr lave inngangsbarrierer og minimale forhåndsforpliktelser. Men etter hvert som produksjonsvolumene øker, blir disse metodene økonomisk og operasjonelt belastende. Direkte trykt drikkeboksemballasje fremstår etter hvert som den mest levedyktige veien videre.
Løsningskategorier og terskler
Du må forstå volumvippepunktet for direkte utskrift. Trykkfølsomme etiketter koster mer per enhet og krever dedikert merkemaskineri på hermetikklinjen. Krympehylser gir en full-boks-estetikk, men gir betydelige materialkostnader. Direkte-til-boks masseutskrift eliminerer det sekundære merketrinnet helt. Det økonomiske vippepunktet oppstår vanligvis når du konsekvent pakker 50 000 til 100 000 enheter per SKU. Ved dette volumet går direkte utskrift fra en kostbar luksus til en nødvendig effektivitet.
Enhet Økonomi
Direkte utskrift endrer din produksjonsøkonomi fundamentalt. Du vil møte høyere forhåndskostnader. Trykkplater, fargeoppsettgebyrer og store minimumsbestillinger krever betydelig startkapital. Den langsiktige reduksjonen i kostnadene per enhet er imidlertid dramatisk. En fullt trykt tilpasset ølboks kommer til anlegget ditt klar for fyllingen. Du eliminerer etikettbeholdning, merkearbeid og nedetiden forbundet med fastkjørt merkemaskin. Over en tolvmåneders produksjonssyklus øker disse driftsbesparelsene betydelig.
Bærekraft og etterlevelse
Moderne forbrukere og tilsynsorganer krever bærekraftig emballasje. Direktetrykt aluminium utmerker seg her. Den er 100 % uendelig resirkulerbar uten materialforringelse. Motsatt forårsaker krympehylser ofte forurensning av resirkuleringsstrømmen. Når forbrukere ikke klarer å fjerne plasthylsen, feilidentifiserer sorteringsmaskiner aluminiumsboksen. Å velge direktetrykte bokser sikrer full samsvar med utviklende miljøforskrifter. Det styrker også merkevarens bærekraftsnarrativ i et konkurranseutsatt marked.
Realiteter før produksjon: kunstverk, prøvetrykk og toleranser
Å oversette digitale kunstverk til en sylindrisk metalloverflate krever distinkte tekniske justeringer. Det som ser perfekt ut på en dataskjerm vil ikke automatisk oversettes til aluminium. Du må navigere i spesifikke pre-press-realiteter før masseproduksjonen starter.
Metal Substrate Challenge
Blekk samhandler med aluminium mye annerledes enn det gjør med papir. Aluminium er naturlig reflekterende, mørkt og ikke-porøst. Standard blekk er litt gjennomskinnelig. Hvis du trykker en gul Pantone direkte på råaluminium, vil den se gjørmete og metallisk ut. For å oppnå levende, fargenøyaktige resultater, legger skrivere vanligvis ned en hvit grunnlakk først. Denne grunnlakken fungerer som en primer. Det sikrer at merkevarefargene dine samsvarer med dine strenge Pantone-krav. Du må bestemme om du vil bruke en hel hvit base eller la visse områder være utrykte for å utnytte den rå metalliske estetikken.
Tekniske designbegrensninger
Tørr offsettrykk er standardmetoden for høyhastighets boksdekorasjon. Denne metoden introduserer spesifikke designbegrensninger som din grafiske designer må forholde seg til.
Dot Gain: Blekk sprer seg naturlig litt når det presses på metalloverflaten. Dette fenomenet er kjent som dot gain. Designere må kompensere ved å redusere blekketettheten i originalfilen, spesielt i gradientområder.
Fine tekstbegrensninger: Små skrifttyper blir uskarpe under høyhastighetsutskriftsprosessen. Du må overholde produsentens retningslinjer for minimum skriftstørrelse for å sikre at forskriftsinformasjon forblir leselig.
Krav til fangst: Trykkplater kan forskyves litt under produksjon. For å forhindre utrykte hull mellom tilstøtende farger, bruker designere overlapping. Dette innebærer bevisst overlapping av kantene på forskjellige fargeblokker.
Godkjenningsarbeidsflyten
Å forhaste seg i godkjenningsfasen fører til dyre feil. En strukturert korrekturarbeidsflyt reduserer disse risikoene. Du bør forvente at denne prosessen vil ta flere uker.
Digitale 3D-modeller: Produsenten gir en digital gjengivelse. Du bekrefter elementplassering, strekkodeskannbarhet og generell layout.
Flate metallprøver: Skriveren produserer et flatt aluminiumsark med kunstverket ditt. Dette verifiserer fargenøyaktighet og blekkoppførsel på det faktiske underlaget.
Pilot sylindriske prøvetrykk: I noen premium-lag lager produsenter en liten gruppe med faktiske trykte bokser. Du vurderer det endelige fysiske produktet før du godkjenner masseproduksjon.
Produksjonsprosessen for aluminiumboks forklart
Forvandlingen fra råmetall til en ferdig drikkebeholder er et vidunder av moderne ingeniørkunst. Forståelse Produksjon av aluminiumbokser hjelper deg å sette pris på de strenge toleransene som kreves for å pakke kullsyreholdige drikker på en sikker måte.
Danner lerretet
Prosessen begynner med massive spoler av aluminiumslegering. En kopppresse slår ut tusenvis av grunne kopper fra dette arket hvert minutt. Deretter går disse koppene inn i tegne- og strykeprosessen (D&I). En maskin ramler koppen gjennom en serie med stadig mindre ringer. Denne handlingen strekker og tynner ut metallveggene for å danne en sylinder i full lengde. Boksene gjennomgår deretter en streng flertrinns vaskeprosess. Dette fjerner alle formende smøremidler og forbereder overflaten for blekkvedheft. Til slutt tørker en massiv ovn boksene helt.
Bruk av tilpasset kunstverk
Når boksene er dannet og renset, flyttes de til dekoratøren. Høyvolumsproduksjon bruker tørr offsettrykk. Flere trykkplater – én for hver farge – overfører blekk til et sentralt gummiteppe. Dette teppet ruller deretter hele bildet over på den snurrende boksen i en enkelt omgang. Umiddelbart etter utskrift påfører maskinen en overlakk. Du kan velge matt, glanset eller taktil finish. Denne lakken beskytter blekket mot riper under transport. Boksene passerer deretter gjennom en herdeovn for øyeblikkelig å bake og sette det utvendige kunstverket.
Strukturell etterbehandling (halsing og flensing)
Den trykte boksen er for øyeblikket en rett sylinder. Den må omformes for å akseptere et standard lokk. Halsingsprosessen smalner gradvis inn toppåpningen på boksen. Dette krever ekstrem presisjon for å forhindre at det tynne metallet kollapser. Etter halsing blusser en flanger den øverste kanten utover. Dette skaper den kritiske flensen som bryggeriets sømmer vil bruke for å låse lokket på plass.
Foring (risikoreduserende)
Det siste og mest avgjørende trinnet er å påføre det innvendige belegget. Råaluminium reagerer dårlig på sure eller høyt kullsyreholdige drikker. Metallet kan endre smaksprofilen og til og med degraderes til det lekker. Produsenter sprayer en spesialisert epoksy eller BPA-NI (BPA non-intent) liner inni hver boks. En siste herdeovn baker denne foringen for å skape en ugjennomtrengelig barriere. Dette trinnet bevarer strengt drikkevarens integritet og sikrer forbrukersikkerhet.
Standardisering av kvalitetskontroll av aluminiumboks
Masseproduksjon introduserer potensialet for mikroskopiske defekter. Premium-produsenter differensierer seg gjennom nådeløs kvalitetssikring. Unnlatelse av å verifisere disse standardene kan føre til katastrofale tilbakekallinger av produkter.
Evalueringsdimensjoner (funksjoner-til-resultat)
En risikabel produsent fokuserer utelukkende på utskriftshastighet og billige priser. En premium partner prioriterer strukturell integritet og konsekvent sømbarhet. Du må vurdere leverandører basert på deres interne testprotokoller. Strenge kvalitetskontroll av aluminiumsboks betyr direkte lavere forfallshastigheter på hermetikklinjen. Det forhindrer også kostbare lekkasjer og bevarer merkevarens omdømme.
Standardiserte kvalitetstestparametre
Testprotokoll
Primært mål
Produksjonskritisk
Emaljevurderingstesting
Oppdag mikrofissurer i innvendig foring
Forhindrer korrosjon av drikke og smakssmuss
Aksialbelastningstesting
Mål vertikal klemmotstand
Sikrer sikker pallestabling under godstransport
Trykktesting
Bekreft sprengningsstyrken
Kritisk for høyt kullsyreholdige eller pasteuriserte drikker
Dimensjonssjekker
Mål halsdiameter og flensbredde
Garanterer feilfri drift på automatiserte sømmer
Forfallsgodtgjørelser
Ingen produksjonsprosess er helt feilfri. Bransjestandarden for akseptable defektrater ligger vanligvis mellom 1 % og 2 %. Disse defektene kan omfatte små fargevariasjoner, mindre bulker eller feiljusteringer i utskriften. Du må avklare disse skadegodtgjørelsene før du signerer en kontrakt. Forstå nøyaktig hvordan leverandøren håndterer forsendelser som overskrider denne terskelen. En pålitelig partner vil tilby gjennomsiktige kreditt- eller erstatningspolicyer for store defekter.
Rammeverk for kontroll av en spesialtilpasset aluminiumboksprodusent
Å velge riktig produksjonspartner dikterer forsyningskjedens stabilitet. Du må se lenger enn standard prislister. Et robust undersøkelsesrammeverk beskytter investeringen din og sikrer skalerbar vekst.
Kapasitet og MOQ-fleksibilitet
Den faktiske produksjonsprognosen din bør drive partnervalget ditt. Eldre produsenter krever ofte massive MOQ-er, noen ganger over en million enheter per SKU. Dette binder opp enorm kapital og lagerplass. Smidige leverandører henvender seg til voksende merker med lavere MOQ-terskler, som ofte starter rundt 50 000 enheter. Vurder a tilpasset aluminiumsboksprodusent basert på deres evne til å skalere med deg. Du trenger en partner som kan håndtere små innledende kjøringer og massive fremtidige utvidelser.
Spesialitetsevner
Drikketrender utvikler seg raskt. I dag trenger du kanskje standard 12 oz bokser. Neste år kan du lansere en førsteklasses linje som krever slanke bokser, 16 oz-formater eller spesialiserte aluminiumsflasker med skrutopp. Vurder leverandørens verktøyfleksibilitet. En partner med forskjellige produksjonslinjer hindrer deg i å trenge flere leverandører ettersom produktporteføljen din utvides.
Logistikk og lagringsrealiteter
Tomme bokser bruker et enormt fysisk fotavtrykk. Transport og lagring av dem krever nøye logistikkplanlegging. Du må avgjøre om produsenten krever at du tar fulle lastebillass umiddelbart etter produksjon. Mange premiumleverandører tilbyr forskjøvede leverings- eller lagertjenester. De holder inventaret ditt og sender paller på forespørsel. Denne tjenesten er uvurderlig for bryggerier med begrenset lagringsplass på stedet.
Shortlisting Logic (Neste trinn)
Bruk en systematisk tilnærming når du shortlister B2B-leverandører. Følg denne firepunktssjekklisten for å kvalifisere potensielle partnere objektivt:
Be om prøvesett: Inspiser utskriftskvaliteten, den taktile finishen og den strukturelle stivheten deres.
Gjennomgå samsvarssertifiseringer: Krev bevis for ISO-, FDA- eller GFSI-sertifiseringer for å garantere matsikker produksjon.
Bekreft leveringstider: Bekreft realistiske tidslinjer for plateopprettelse, utskrift og endelig levering.
Vedtak om revisjonskrav: Be om deres offisielle retningslinjer for håndtering av fraktskader og overdrevne skadekrav.
Konklusjon
Å flytte til masseproduserte tilpassede bokser representerer en stor strategisk investering for ethvert drikkevaremerke. Suksess avhenger av streng pre-press justering og en kompromissløs tilnærming til kvalitetssikring. Du har ikke råd til å behandle denne emballasjeovergangen tilfeldig. Nøye håndtering av kunstverktoleranser, forståelse av foringskjemi og verifisering av strukturell integritet vil beskytte produktet ditt.
Ditt umiddelbare neste skritt er å konsolidere de ferdigstilte kunstverksfilene til vektorformater. Beregn dine seks måneders volumanslag nøyaktig for å forhandle frem bedre prisnivåer. Til slutt, ta kontakt med produsentene dine på listen for å be om tekniske spesifikasjonsark og fysiske utskriftsprøver. Proaktiv forberedelse garanterer en jevn lansering og et overlegent produkt på butikkhyllen.
FAQ
Spørsmål: Hva er standard minimum bestillingskvantitet (MOQ) for tilpassede trykte ølbokser?
A: Tradisjonelle eldre produsenter krever vanligvis MOQs på 200 000 til over én million bokser per SKU. Imidlertid henvender moderne smidige produsenter seg til mellomstore merker, og tilbyr ofte MOQ-er som starter mellom 50 000 og 100 000 enheter, noe som gjør direkte utskrift tilgjengelig tidligere i en merkevares vekstsyklus.
Spørsmål: Hvor lang tid tar produksjon av spesialtilpasset aluminium fra godkjenning av kunstverk til levering?
A: Du bør generelt forvente en realistisk tidslinje på 6 til 12 uker. Denne tidsrammen tar hensyn til metallkorrektur, produksjon av trykkplater, planlegging av tid på masseproduksjonslinjen og endelig frakt til anlegget ditt.
Spørsmål: Er BPA-frie foringer standard for all spesialtilpasset drikkeboksemballasje?
A: Mens industrien beveger seg kraftig mot BPA-NI (BPA non-intent) liners for forbrukersikkerhet, er de ikke universelt automatiske. Du må eksplisitt be om og bekrefte BPA-NI-foringsspesifikasjonene i leverandørkontrakten din for å garantere samsvar med moderne helsestandarder.
Spørsmål: Hva skjer hvis en pall med tomme bokser kommer skadet?
A: De fleste produsenter opererer med 1-2 % akseptert skadegodtgjørelse. Hvis skaden overstiger dette på grunn av feilhåndtering av frakt eller produksjonsfeil, krever standard B2B-policyer at du dokumenterer skaden umiddelbart etter mottak for å sende inn et krav om kreditter eller erstatninger.
Shandong Jinzhou Health Industry Co., Ltd tilbyr produksjonsløsninger og emballasjetjenester for flytende drikke i ett over hele verden. Vær dristig, hver gang.