¿Qué deben comprobar los compradores al comparar un proveedor de latas de cerveza?
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-13 Origen: Sitio
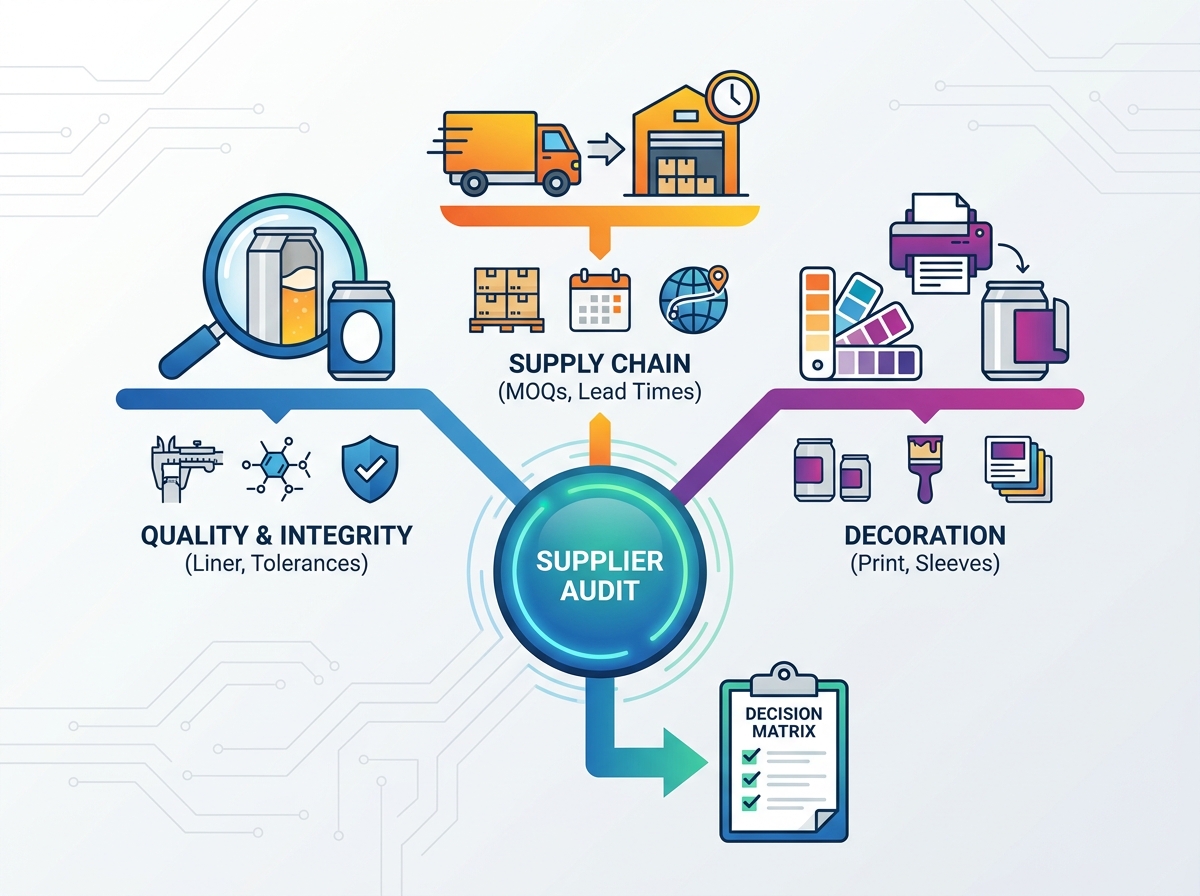
Seleccionar un socio de embalaje va mucho más allá de simplemente comparar costos unitarios. Una buena bebida exige un recipiente impecable, pero ligeras inconsistencias en la fabricación pueden arruinar fácilmente una bebida perfecta. Hay mucho en juego para acertar en esta elección. Un no coincidente El proveedor de latas de cerveza introduce riesgos operativos masivos en todas sus instalaciones. Es posible que rápidamente se enfrente a frustrantes atascos en las líneas, mecánicas de cierre comprometidas, entrada rápida de oxígeno y costosos retrasos en el lanzamiento de productos. Estos fallos dañan gravemente la reputación de la marca y alteran su flujo de caja. Una adquisición exitosa requiere una auditoría exhaustiva de la integridad del material, la alineación de los equipos, la resiliencia de la cadena de suministro y las capacidades de decoración. Creamos esta guía integral para brindar a los gerentes de operaciones de bebidas y a los equipos de adquisiciones un marco estricto basado en evidencia. Aprenderá exactamente cómo examinar a los fabricantes, verificar las especificaciones técnicas críticas y, en última instancia, seleccionar un socio de embalaje verdaderamente confiable.
Conclusiones clave
Verifique las tolerancias dimensionales exactas y las especificaciones de la tapa antes de comprometerse para evitar incompatibilidades en la línea de enlatado y costuras falsas.
Evalúe la tecnología de revestimiento interno del proveedor (por ejemplo, BPA-NI) para garantizar la estabilidad del sabor del producto y el cumplimiento normativo.
Alinee las cantidades mínimas de pedido (MOQ) y los plazos de entrega con la capacidad de almacenamiento y la previsión de producción de sus instalaciones.
Solicite datos concretos sobre las certificaciones de latas de aluminio y la trazabilidad de materiales para mitigar el riesgo de la cadena de suministro.
Evaluación de la calidad de fabricación y la integridad del material
Debe evaluar cuidadosamente la química del revestimiento interno de cualquier posible socio de embalaje. Evaluar su uso específico de recubrimientos internos BPA-NI (Bisfenol A no intencionado). Estos revestimientos avanzados de epoxi o acrílico forman una barrera fundamental. Un revestimiento altamente uniforme evita que los malos sabores metálicos contaminen el líquido. Protege activamente las cervezas de frutas altamente ácidas y las stout con alto contenido de ABV para que no corroan la carcasa de aluminio. Las aplicaciones de pulverización desiguales dejan puntos microscópicos al descubierto. Estos puntos desnudos provocan una rápida degradación del sabor y fugas en los envases en los estantes de las tiendas minoristas.
A continuación, debe revisar detenidamente las tolerancias estructurales. Examine las especificaciones técnicas para la resistencia a la carga axial y el espesor de las paredes laterales. Las latas deben soportar sin esfuerzo una inmensa presión de apilamiento vertical en los almacenes regionales. También necesitan soportar una expansión interna significativa durante la pasteurización en túnel. Las paredes laterales débiles se doblarán bajo presión. Esta deformación provoca colapsos catastróficos de los palés y una pérdida masiva de producto.
Finalmente, exigir total transparencia en cuanto a los documentos de cumplimiento. Debes solicitar información actualizada. Certificaciones de latas de aluminio antes de firmar cualquier contrato. Exija documentación estricta que demuestre la seguridad en contacto con alimentos, como certificados de cumplimiento de la FDA o la UE. Las certificaciones ISO 9001 y FSSC 22000 demuestran un sólido sistema de gestión de calidad. También debes verificar el porcentaje exacto de contenido de aluminio reciclado. Verificar estos datos le ayuda a cumplir rigurosos estándares de seguridad alimentaria. También le permite alcanzar los objetivos de sostenibilidad corporativa simultáneamente.
Mejores prácticas para auditorías de calidad
Solicite siempre las especificaciones exactas del peso de curado del revestimiento.
Realice una prueba de vida útil acelerada en líquidos con alto contenido de acidez.
Verifique las fechas de vencimiento de todos los certificados de cumplimiento proporcionados.
Compatibilidad de tapas de latas y tolerancias de costura
Hacer coincidir el cuerpo de la lata con tipos de extremos específicos es absolutamente no negociable. Debes asegurarte de que sea impecable. Compatibilidad con tapa de lata para proteger su líquido. Diferentes perfiles de extremo como B64, CDL o SuperEnd requieren una mecánica de cierre completamente distinta. Si intentas forzar una tapa incompatible en un cuerpo estándar, invitas al desastre. Las falsas costuras resultantes comprometerán inmediatamente toda la producción.
La alineación de herramientas presenta un riesgo operativo importante. La transición entre fabricantes a menudo le obliga a recalibrar exhaustivamente su cerradora. Es posible que incluso necesite comprar e instalar mandriles y rodillos nuevos. No verificar esta alineación de herramientas provoca microfugas invisibles. Estas fugas provocan picos rápidos de oxígeno disuelto (OD). Los altos niveles de OD destruyen los aromas del lúpulo y aceleran el envejecimiento.
Implemente siempre protocolos de prueba rigurosos al principio de la fase de negociación. Recomendamos encarecidamente solicitar fichas técnicas detalladas (TDS) tanto del cuerpo como de la tapa. Debe confirmar el espesor de la costura, la profundidad del avellanado y las tolerancias de superposición. Realice un lote de pruebas destructivas antes de comprometerse con volúmenes comerciales.
Protocolo de prueba estándar
Solicite los documentos TDS formales al fabricante.
Mida el ancho de la brida en varias muestras en blanco.
Pase un lote pequeño por la cerradora a máxima velocidad.
Realice un desmontaje destructivo de la costura para analizar el gancho del cuerpo.
Evaluación de la amplitud de la cartera: tamaños y formatos de latas de cerveza
Las preferencias de los consumidores cambian rápidamente en la industria de las bebidas. Debe evaluar la capacidad del fabricante para proporcionar múltiples tamaños de latas de cerveza de una única fuente de fabricación. La mayoría de las cervecerías artesanales empiezan a depender en gran medida del formato estándar de 12 onzas. Sin embargo, es probable que necesites tallboys de 16 oz para IPA premium o tubos de cocina de 19,2 oz para la distribución en tiendas de conveniencia. Las variantes elegantes y delgadas también dominan los mercados de bebidas energéticas y agua mineral dura.
Preparar su línea de producción para el futuro es increíblemente vital. Obtendrá una enorme eficiencia operativa al consolidar a sus proveedores en un socio confiable. A medida que su cartera de marcas se expande naturalmente a RTD o formatos de volumen variables, un fabricante versátil se convierte en un activo invaluable. Agilizan su proceso de compra y simplifican las cuentas por pagar.
Las complejidades del cambio pueden perjudicar gravemente su producción diaria. La estandarización de diámetros de cuello específicos en diferentes formatos minimiza el tiempo de inactividad. Por ejemplo, mantener un diámetro de cuello 202 constante en volúmenes de 12 y 16 onzas es muy estratégico. Esta consistencia ahorra horas de ajuste mecánico durante los cambios de línea de enlatado. Sus operadores pueden mantener la línea en funcionamiento en lugar de cambiar piezas pesadas de la cerradora.
Tabla: Riesgos de la estandarización de formatos
Cambio de formato
Diámetro del cuello
Impacto operativo
Riesgo de tiempo de inactividad
Estándar de 12 oz a estándar de 16 oz
202 a 202
Sólo ajuste de altura
Baja (15-30 minutos)
12 oz estándar a 12 oz elegante
202 a 200
Se requiere un cambio completo de herramientas
Alto (2-4 horas)
Estándar de 16 oz a 19,2 oz estándar
202 a 202
Ajustes de altura y rieles.
Medio (45-60 minutos)
Capacidades de decoración: latas de cerveza impresas personalizadas frente a alternativas
El atractivo visual impulsa directamente las ventas minoristas en estantes abarrotados. Debe analizar cuidadosamente la viabilidad de latas de cerveza impresas personalizadas para sus marcas principales. Céntrese en gran medida en la fidelidad del color y la calidad de la resolución de la litografía. Pregúntele al fabricante sobre sus límites máximos de color y capacidades de medios tonos. La impresión directa tradicionalmente requiere cantidades mínimas de pedido (MOQ) muy altas. Estos mínimos elevados inmovilizan un capital de trabajo significativo.
Debe comparar las latas impresas con las latas Brite en blanco combinadas con etiquetas. Las fundas retráctiles y las etiquetas sensibles a la presión ofrecen una flexibilidad increíble en el diseño. Evalúe la relación costo-beneficio para su modelo de negocio específico. Los sellos funcionan excepcionalmente bien para lanzamientos de temporada, exclusivas de taberna o tiradas más pequeñas. Mantienen los costos iniciales de inventario de empaques altamente manejables.
Evalúe sus opciones de curado y acabado disponibles. Los acabados táctiles como el barniz mate, brillante o puntual ayudan a que su producto se destaque visualmente. Sin embargo, debe asegurarse de que su proceso de curado a altas temperaturas no debilite la estructura de aluminio. Hornear demasiado el metal hace que las latas se ablanden. Estas latas comprometidas se abollan fácilmente en la línea de llenado y durante el transporte.
Cuadro comparativo: métodos de decoración de envases
Método de decoración
Mejor utilizado para
MOQ típico
Impacto Visual
Costo unitario a escala
Litografía preimpresa
Marcas emblemáticas durante todo el año
Más de 100.000 unidades
Sensación premium sin costuras
Más bajo
Funda retráctil
Lanzamientos estacionales o regionales
Más de 20.000 unidades
Cobertura completa de 360 grados
Moderado
Etiquetas sensibles a la presión
Exclusivas de tabernas en lotes pequeños
Más de 5000 unidades
Opciones texturizadas y mate
más alto
Fiabilidad de la cadena de suministro, MOQ y plazos de entrega
Los mínimos de producción afectan en gran medida su flujo de caja diario. Debe desglosar cómo las diferentes cantidades mínimas de pedido afectan los costos de mantenimiento de su almacén. Compare los requisitos de carga de camiones estándar con los programas de inventario administrado por proveedores (SMI). Los programas SMI le permiten realizar inventarios solo cuando sea necesario. Este enfoque preserva su capital de trabajo y libera valioso espacio.
Evalúe de cerca la volatilidad promedio del tiempo de entrega. Mida el tiempo de respuesta típico para la configuración inicial de una obra de arte frente a un pedido recurrente simple. Determine la tasa histórica de entrega a tiempo del proveedor solicitando referencias. Las llegadas tardías te obligan a detener la producción por completo. Se perderá fechas críticas de lanzamiento de temporada si su paquete llega con dos semanas de retraso.
Evaluar la proximidad geográfica y la logística de almacenamiento local. Las capacidades de entrega Justo a Tiempo (JIT) dependen en gran medida de la distancia física. Naturalmente, las mayores distancias geográficas aumentan los costos de transporte. Las rutas de tránsito largas también aumentan drásticamente el riesgo de daños a los pallets. Abolladuras, raspaduras y material de estiba colapsado a menudo ocurren cuando los camiones circulan por carreteras en mal estado durante días.
Errores comunes en la cadena de suministro
Ignorando el costo del almacenamiento en almacén interior para pedidos al por mayor.
No establecer una reserva de reserva para las temporadas altas de verano.
Aceptar plazos de entrega vagos en lugar de fechas de llegada firmes.
Cómo auditar y preseleccionar a su próximo socio de embalaje
Realice siempre pruebas físicas rigurosas de las muestras. Defina un proceso claro y repetible para solicitar latas Brite en blanco y extremos compatibles. Debe realizar pruebas destructivas de costuras en su línea de enlatado específica. No confíe únicamente en las especificaciones de fábrica o en las promesas verbales. Las pruebas de máquinas en el mundo real exponen de inmediato problemas de alineación ocultos.
Recomendamos encarecidamente realizar auditorías de las instalaciones en el sitio si es posible. Revise minuciosamente sus protocolos internos de garantía de calidad (QA). Busque específicamente sistemas automatizados de detección de defectos en su línea de fabricación. Deberían utilizar pruebas de luz de alta velocidad para detectar poros microscópicos. También necesitan sistemas avanzados de inspección por cámara para verificar la cobertura completa del revestimiento interno.
Finalmente, asegure fuertes protecciones contractuales antes de emitir una orden de compra. Describa claramente las cláusulas esenciales del Acuerdo de nivel de servicio (SLA). Incluya asignaciones estrictas de defectos basadas en estándares de nivel de calidad aceptable (AQL). Defina políticas de devolución claras y sencillas para palés fuera de especificaciones. Asegúrese de que acepten toda la responsabilidad por el deterioro del producto causado directamente por fallas en el empaque. Necesita un socio que respalde con confianza su producto.
Conclusión
Una relación exitosa con los proveedores requiere un equilibrio estratégico y cuidadoso. Debe sopesar la compatibilidad técnica con la confiabilidad de la cadena de suministro, la calidad del material y la flexibilidad de la decoración. Nunca comprometa las tolerancias de costura o la química del revestimiento. Una pequeña fuga microscópica arruina instantáneamente la reputación de su marca. Priorice a los fabricantes que ofrecen datos de control de calidad transparentes y soluciones de inventario flexibles. Estandarice sus perfiles de cuello con anticipación para evitar costosos cambios de equipo más adelante. Tome medidas hoy para proteger su producto. Solicite una hoja de especificaciones detallada a sus principales candidatos. Solicite un kit de prueba de muestra para su equipo de producción. Programe una consulta con un especialista en embalaje para finalizar sus requisitos específicos de portabrocas y rollos.
Preguntas frecuentes
P: ¿Cuál es el MOQ estándar para latas de cerveza impresas personalizadas?
R: La impresión litográfica tradicional generalmente requiere una cantidad mínima de pedido de uno o dos camiones, lo que equivale aproximadamente a entre 150 000 y 200 000 latas por SKU. Sin embargo, las alternativas de impresión digital más nuevas y los proveedores de artesanía especializados ofrecen MOQ mucho más bajos. Estos ágiles proveedores a menudo pueden producir lotes tan pequeños como 50.000 unidades, lo que hace que la impresión directa sea accesible para las marcas en crecimiento.
P: ¿Cómo sé si las latas de un nuevo proveedor funcionarán con mi cerradora actual?
R: Debe hacer coincidir perfectamente el diámetro del cuello de la lata y el perfil del extremo específico. Solicite fichas técnicas de los nuevos componentes. Luego, consulte al fabricante de su cerradora para confirmar la compatibilidad de las herramientas. Realice siempre un desmontaje físico de la costura en un pequeño lote de prueba para medir el gancho del cuerpo y la superposición antes de la producción completa.
P: ¿Las latas de aluminio requieren condiciones especiales de almacenamiento antes de llenarse?
R: Sí, las latas de Brite vacías requieren un almacenamiento limpio y con clima controlado. Manténgalos en un ambiente seco para evitar la oxidación externa. Mantenga temperaturas estables para evitar que se forme condensación dentro de las conchas. Mantenga siempre los pallets bien envueltos hasta que lleguen al despaletizador para evitar que entre polvo, escombros e insectos a los contenedores.
Shandong Jinzhou Health Industry Co., Ltd ofrece soluciones integrales de producción de bebidas líquidas y servicios de envasado en todo el mundo. Sea audaz en todo momento.