Ano ang Dapat Suriin ng Mga Mamimili Kapag Naghahambing ng Supplier ng Beer Can?
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-13 Pinagmulan: Site
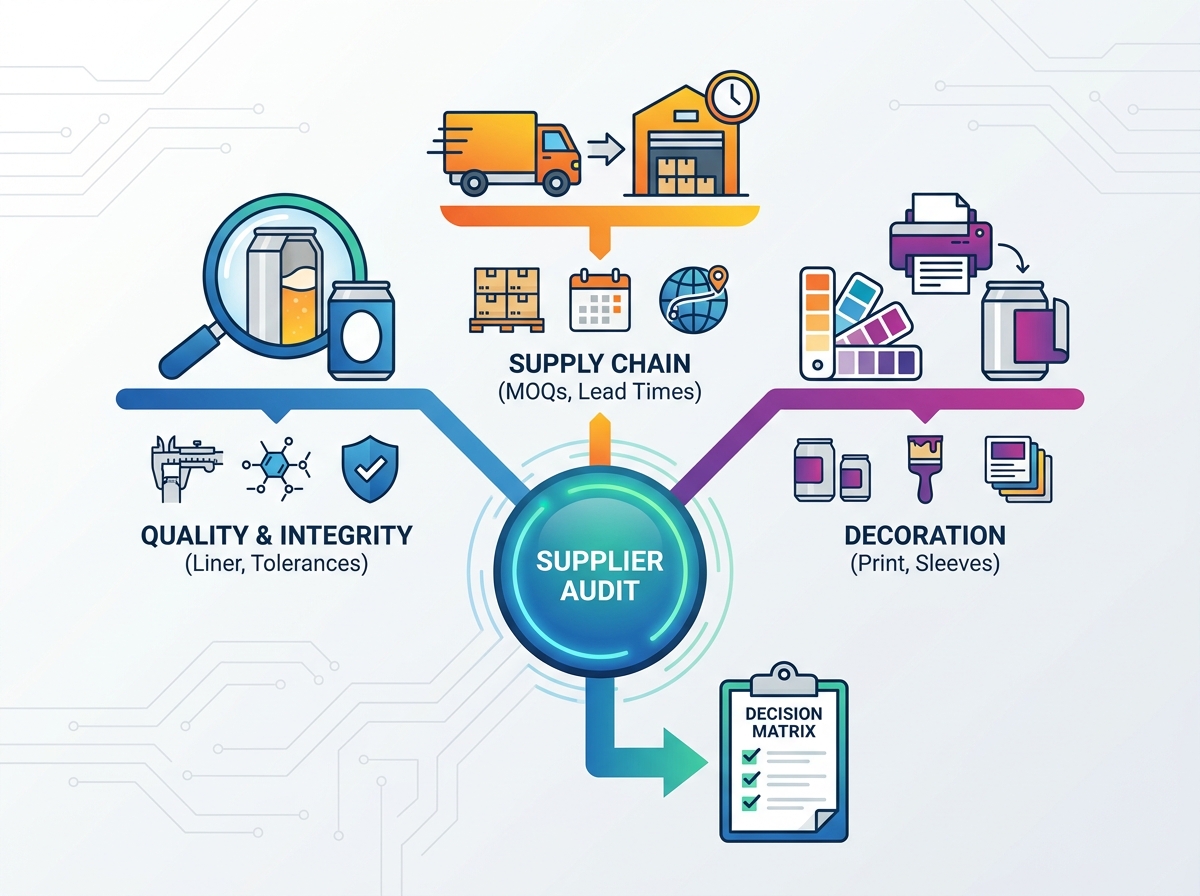
Ang pagpili ng kasosyo sa packaging ay higit pa sa paghahambing ng mga gastos sa yunit. Ang isang mahusay na inumin ay nangangailangan ng isang walang kamali-mali na sisidlan, ngunit ang bahagyang hindi pagkakapare-pareho sa paggawa ay madaling makasira ng isang perpektong brew. Ang mga pusta para sa tamang pagpiling ito ay hindi kapani-paniwalang mataas. Isang hindi tugma Ang supplier ng lata ng beer ay nagpapakilala ng napakalaking panganib sa pagpapatakbo sa iyong buong pasilidad. Maaari mong mabilis na harapin ang nakakadismaya na mga line jam, nakompromiso ang seaming mechanics, mabilis na pagpasok ng oxygen, at magastos na naantalang paglulunsad ng produkto. Ang mga pagkabigo na ito ay lubhang nakakasira sa reputasyon ng tatak at nakakagambala sa iyong cash flow. Ang matagumpay na pagkuha ay nangangailangan ng masusing pag-audit ng integridad ng materyal, pagkakahanay ng kagamitan, katatagan ng supply chain, at mga kakayahan sa dekorasyon. Ginawa namin ang komprehensibong gabay na ito upang mabigyan ang mga tagapamahala ng pagpapatakbo ng inumin at mga koponan sa pagkuha ng isang mahigpit, batay sa ebidensya na balangkas. Matututuhan mo nang eksakto kung paano suriin ang mga tagagawa, i-verify ang mga kritikal na teknikal na detalye, at sa huli ay mag-shortlist ng isang tunay na maaasahang kasosyo sa packaging.
Mga Pangunahing Takeaway
I-verify ang mga eksaktong dimensional na tolerance at mga detalye ng takip bago gumawa upang maiwasan ang canning line incompatibility at false seams.
Suriin ang panloob na teknolohiya ng liner ng supplier (hal., BPA-NI) upang matiyak ang katatagan ng lasa ng produkto at pagsunod sa regulasyon.
Ihanay ang Minimum Order Quantities (MOQs) at lead time sa kapasidad ng warehousing at pagtataya ng produksyon ng iyong pasilidad.
Humiling ng hard data sa mga sertipikasyon ng aluminum can at kakayahang masubaybayan ng materyal upang mabawasan ang panganib sa supply chain.
Pagsusuri sa Kalidad ng Paggawa at Integridad ng Materyal
Dapat mong maingat na tasahin ang internal liner chemistry ng anumang potensyal na kasosyo sa packaging. Suriin ang kanilang partikular na paggamit ng mga panloob na coatings ng BPA-NI (Bisphenol A Non-Intent). Ang mga advanced na epoxy o acrylic liners na ito ay bumubuo ng isang kritikal na hadlang. Pinipigilan ng isang lubos na pare-parehong liner ang mga metal na di-lasa na mahawahan ang likido. Aktibo nitong pinoprotektahan ang mga high-acid na fruit beer at high-ABV stout mula sa pagkasira ng aluminum shell. Ang hindi pantay na spray application ay nag-iiwan ng mga mikroskopikong hubad na spot. Ang mga walang laman na spot na ito ay humahantong sa mabilis na pagkasira ng lasa at pagtulo ng mga lalagyan sa mga retail na istante.
Susunod, dapat mong suriing mabuti ang mga structural tolerance. Suriin ang mga teknikal na detalye para sa axial load resistance at kapal ng sidewall. Ang mga lata ay dapat na walang kahirap-hirap na makayanan ang napakalaking vertical stacking pressure sa mga panrehiyong warehouse. Kailangan din nilang hawakan ang makabuluhang panloob na pagpapalawak sa panahon ng tunnel pasteurization. Ang mga mahihinang sidewall ay mabaluktot sa ilalim ng presyon. Ang pagpapapangit na ito ay nagdudulot ng sakuna na pagbagsak ng papag at napakalaking pagkawala ng produkto.
Panghuli, humiling ng kumpletong transparency tungkol sa mga dokumento ng pagsunod. Dapat kang humiling ng up-to-date aluminum can certifications bago pumirma ng anumang kontrata. Mangangailangan ng mahigpit na dokumentasyon na nagpapatunay sa kaligtasan sa pakikipag-ugnay sa pagkain, gaya ng mga sertipiko ng pagsunod sa FDA o EU. Ang mga sertipikasyon ng ISO 9001 at FSSC 22000 ay nagpapakita ng isang matatag na sistema ng pamamahala ng kalidad. Dapat mo ring i-verify ang eksaktong porsyento ng recycled na nilalaman ng aluminyo. Ang pag-verify sa data na ito ay nakakatulong sa iyong matugunan ang mahigpit na mga pamantayan sa kaligtasan ng pagkain. Nagbibigay-daan din ito sa iyo na maabot ang mga layunin sa pagpapanatili ng kumpanya nang sabay-sabay.
Pinakamahuhusay na Kasanayan para sa Mga De-kalidad na Pag-audit
Palaging humiling ng eksaktong liner cure weight specifications.
Magsagawa ng pinabilis na shelf-life test sa mga high-acid na likido.
I-verify ang mga petsa ng pag-expire sa lahat ng ibinigay na sertipiko ng pagsunod.
Can Lid Compatibility at Seaming Tolerances
Ang pagtutugma ng katawan ng lata sa mga partikular na uri ng dulo ay ganap na hindi mapag-usapan. Dapat mong tiyakin na walang kamali-mali can lid compatibility para protektahan ang iyong likido. Ang iba't ibang end profile tulad ng B64, CDL, o SuperEnd ay nangangailangan ng ganap na natatanging seaming mechanics. Kung susubukan mong pilitin ang isang hindi tugmang takip sa isang karaniwang katawan, mag-aanyaya ka ng sakuna. Ang resultang maling tahi ay agad na ikompromiso ang buong produksyon run.
Ang pagkakahanay ng tool ay nagpapakita ng isang malaking panganib sa pagpapatakbo. Ang paglipat sa pagitan ng mga tagagawa ay kadalasang pinipilit kang i-recalibrate nang husto ang iyong seamer. Maaaring kailanganin mo pang bumili at mag-install ng mga bagong chuck at roll. Ang pagkabigong i-verify ang pagkakahanay ng tooling na ito ay humahantong sa mga hindi nakikitang micro-leaks. Ang mga pagtagas na ito ay nagdudulot ng mabilis na dissolved oxygen (DO) spike. Ang mataas na antas ng DO ay sumisira sa mga aroma ng hop at nagpapabilis ng staling.
Palaging ipatupad ang mahigpit na mga protocol sa pagsubok sa unang bahagi ng yugto ng negosasyon. Lubos naming inirerekumenda ang paghiling ng mga detalyadong teknikal na data sheet (TDS) para sa parehong katawan at takip. Dapat mong kumpirmahin ang kapal ng tahi, lalim ng countersink, at mga pagpapaubaya sa magkakapatong. Magpatakbo ng isang mapanirang pagsubok na batch bago gumawa sa mga komersyal na volume.
Standard Testing Protocol
Humiling ng mga pormal na dokumento ng TDS mula sa tagagawa.
Sukatin ang lapad ng flange sa ilang mga blangkong sample.
Patakbuhin ang isang maliit na batch sa iyong seamer nang buong bilis.
Magsagawa ng mapanirang tahiin teardown upang pag-aralan ang body hook.
Pagtatasa sa Lawak ng Portfolio: Mga Laki at Format ng Beer Can
Mabilis na nagbabago ang mga kagustuhan ng mga mamimili sa industriya ng inumin. Dapat mong suriin ang kakayahan ng tagagawa na magbigay ng marami mga sukat ng lata ng beer mula sa isang pinagmumulan ng pagmamanupaktura. Karamihan sa mga craft brewery ay nagsisimula nang lubos na umaasa sa 12oz na karaniwang format. Gayunpaman, malamang na kakailanganin mo ng 16oz tallboys para sa mga premium na IPA o 19.2oz stovepipe para sa pamamahagi ng convenience store. Ang mga makintab at slim na variant ay nangingibabaw din sa energy drink at hard seltzer markets.
Ang pagpapatunay sa hinaharap sa iyong pipeline ng produksyon ay hindi kapani-paniwalang mahalaga. Nagkakaroon ka ng napakalaking kahusayan sa pagpapatakbo sa pamamagitan ng pagsasama-sama ng iyong mga vendor sa isang maaasahang kasosyo. Habang natural na lumalawak ang portfolio ng iyong brand sa mga RTD o iba't ibang format ng volume, ang isang maraming nalalaman na manufacturer ay nagiging isang napakahalagang asset. Pinapasimple nila ang iyong proseso sa pagbili at pinapasimple ang mga account na babayaran.
Ang mga pagkakumplikado ng pagbabago ay maaaring makapinsala nang husto sa iyong pang-araw-araw na output. Ang pag-standardize ng mga partikular na diameter ng leeg sa iba't ibang format ay nagpapaliit ng downtime. Halimbawa, ang pagpapanatili ng pare-parehong 202 na diameter ng leeg sa mga volume na 12oz at 16oz ay lubos na estratehiko. Ang pagkakapare-parehong ito ay nakakatipid ng mga oras ng mekanikal na pagsasaayos sa panahon ng pagpapalit ng linya ng canning. Ang iyong mga operator ay maaaring panatilihing tumatakbo ang linya sa halip na palitan ang mga mabibigat na bahagi ng seamer.
Talahanayan: Mga Panganib sa Standardization ng Format
Pagbabago ng Format
Diameter ng leeg
Epekto sa Operasyon
Panganib sa Downtime
12oz Std hanggang 16oz Std
202 hanggang 202
Pag-aayos lang ng taas
Mababa (15-30 min)
12oz Std hanggang 12oz Sleek
202 hanggang 200
Kinakailangan ang buong pagpapalit ng tool
Mataas (2-4 na oras)
16oz Std hanggang 19.2oz Std
202 hanggang 202
Mga pagsasaayos ng taas at riles
Katamtaman (45-60 min)
Mga Kakayahan sa Dekorasyon: Mga Custom na Naka-print na Beer Can kumpara sa Mga Alternatibo
Ang visual appeal ay direktang nagtutulak ng mga retail na benta sa mga masikip na istante. Dapat mong maingat na pag-aralan ang posibilidad na mabuhay ng custom na naka-print na mga lata ng beer para sa iyong mga pangunahing tatak ng punong barko. Lubhang tumutok sa katapatan ng kulay at kalidad ng resolusyon ng lithography. Tanungin ang tagagawa tungkol sa kanilang maximum na mga limitasyon sa kulay at mga kakayahan sa halftone. Ang direktang pag-print ay karaniwang nangangailangan ng napakataas na Minimum Order Quantities (MOQs). Ang mga matataas na minimum na ito ay nagbubuklod ng malaking kapital sa paggawa.
Dapat mong ihambing ang mga naka-print na lata laban sa mga blangkong brite can na ipinares sa mga label. Ang mga shrink sleeves at pressure-sensitive na mga label ay nag-aalok ng hindi kapani-paniwalang flexibility ng artwork. Suriin ang ratio ng cost-benefit para sa iyong partikular na modelo ng negosyo. Gumagana nang mahusay ang mga label para sa mga pana-panahong paglabas, mga eksklusibong taproom, o mas maliliit na batch run. Pinapanatili nila ang iyong mga paunang gastos sa imbentaryo ng packaging na lubos na mapapamahalaan.
Suriin ang kanilang magagamit na mga opsyon sa paggamot at pagtatapos. Ang mga tactile finish tulad ng matte, gloss, o spot varnish ay tumutulong sa iyong produkto na makitang kakaiba. Gayunpaman, dapat mong tiyakin na ang kanilang proseso ng high-heat curing ay hindi nagpapahina sa istraktura ng aluminyo. Ang sobrang pag-bake ng metal ay humahantong sa malambot na mga lata. Ang mga nakompromisong lata na ito ay madaling madikit sa linya ng pagpuno at sa panahon ng pagbibiyahe.
Tsart ng Paghahambing: Mga Paraan ng Dekorasyon sa Packaging
Paraan ng Dekorasyon
Pinakamahusay na Ginamit Para sa
Karaniwang MOQ
Visual na Epekto
Gastos ng Yunit sa Scale
Pre-Printed Lithography
Mga flagship na tatak sa buong taon
100,000+ unit
Walang tahi, premium na pakiramdam
Pinakamababa
Paliitin ang Sleeving
Mga seasonal o regional release
20,000+ unit
Buong 360-degree na saklaw
Katamtaman
Mga Label na Sensitibo sa Presyon
Maliit na batch taproom exclusives
5,000+ unit
Textured, matte na mga pagpipilian
Pinakamataas
Pagkakaaasahan ng Supply Chain, MOQ, at Lead Times
Malaki ang epekto ng mga minimum na produksyon sa iyong pang-araw-araw na daloy ng pera. Dapat mong hatiin kung paano naaapektuhan ng iba't ibang Minimum Order Quantity ang iyong mga gastos sa paghawak ng warehouse. Ihambing ang karaniwang mga kinakailangan sa trak na kargado laban sa mga programang pinamamahalaan ng supplier na imbentaryo (SMI). Hinahayaan ka ng mga programa ng SMI na kumuha ng stock kung kinakailangan. Ang diskarteng ito ay nagpapanatili ng iyong kapital na nagtatrabaho at nagpapalaya ng mahalagang espasyo sa sahig.
Masusing suriin ang average na pagkasumpungin ng oras ng lead. Sukatin ang karaniwang oras ng turnaround para sa isang paunang pag-setup ng artwork kumpara sa isang simpleng umuulit na order. Tukuyin ang makasaysayang on-time na rate ng paghahatid ng vendor sa pamamagitan ng paghingi ng mga sanggunian. Pinipilit ka ng mga late arrival na ganap na ihinto ang produksyon. Makaligtaan mo ang mga kritikal na pana-panahong petsa ng paglulunsad kung ang iyong packaging ay dumating nang huli ng dalawang linggo.
Suriin ang geographic proximity at lokal na warehousing logistics. Ang mga kakayahan sa paghahatid ng Just-in-Time (JIT) ay lubos na umaasa sa pisikal na distansya. Ang mas malalaking heograpikal na distansya ay natural na nagpapataas ng mga gastos sa kargamento. Ang mahahabang ruta ng pagbibiyahe ay kapansin-pansing nagpapataas din ng panganib ng pagkasira ng papag. Ang mga dents, scuffs, at collapsed dunnage ay kadalasang nangyayari kapag ang mga trak ay naglalakbay sa mga magaspang na highway nang ilang araw.
Mga Karaniwang Pagkakamali sa Supply Chain
Hindi pinapansin ang halaga ng panloob na imbakan ng bodega para sa maramihang mga order.
Nabigong magtatag ng buffer stock para sa peak season ng tag-init.
Pagtanggap ng hindi malinaw na mga window ng paghahatid sa halip na mga petsa ng tiyak na pagdating.
Paano I-audit at I-shortlist ang Iyong Susunod na Packaging Partner
Palaging magsagawa ng mahigpit na pisikal na sample testing. Tukuyin ang isang malinaw, nauulit na proseso para sa paghiling ng mga blangkong brite can at magkatugmang dulo. Dapat kang magsagawa ng mapanirang seam testing sa iyong partikular na linya ng canning. Huwag umasa lamang sa mga detalye ng pabrika o mga pangako sa salita. Ang real-world na pagsubok sa makina ay naglalantad kaagad ng mga nakatagong isyu sa pag-align.
Lubos naming inirerekomenda ang pagsasagawa ng on-site na pag-audit ng pasilidad kung maaari. Suriin nang maigi ang kanilang mga internal na quality assurance (QA) protocol. Partikular na hanapin ang mga automated na defect detection system sa kanilang manufacturing line. Dapat nilang gamitin ang high-speed light testing upang mahuli ang mga microscopic na pinholes. Kailangan din nila ng mga advanced na sistema ng inspeksyon ng camera upang ma-verify ang kumpletong panloob na saklaw ng liner.
Panghuli, mag-secure ng matibay na proteksyong kontraktwal bago mag-isyu ng purchase order. Malinaw na outline ang mahahalagang Service Level Agreement (SLA) clause. Isama ang mga mahigpit na allowance sa depekto batay sa mga pamantayan ng Acceptable Quality Level (AQL). Tukuyin ang malinaw, walang sakit na mga patakaran sa pagbabalik para sa mga out-of-spec na pallet. Tiyaking tinatanggap nila ang buong pananagutan para sa pagkasira ng produkto na direktang dulot ng mga pagkabigo sa packaging. Kailangan mo ng kasosyo na may kumpiyansa na naninindigan sa likod ng kanilang produkto.
Konklusyon
Ang isang matagumpay na relasyon sa vendor ay nangangailangan ng maingat at madiskarteng balanse. Dapat mong timbangin ang teknikal na compatibility laban sa pagiging maaasahan ng supply chain, kalidad ng materyal, at flexibility ng dekorasyon. Huwag kailanman ikompromiso sa seaming tolerances o liner chemistry. Ang isang maliit na microscopic leak ay agad na sumisira sa reputasyon ng iyong brand. Unahin ang mga manufacturer na nag-aalok ng transparent na data ng QA at mga naiaangkop na solusyon sa imbentaryo. I-standardize nang maaga ang iyong mga profile sa leeg upang maiwasan ang mga magastos na pagpapalit ng kagamitan sa ibang pagkakataon. Kumilos ngayon para protektahan ang iyong produkto. Humiling ng isang detalyadong sheet ng detalye mula sa iyong mga nangungunang kandidato. Mag-order ng sample testing kit para sa iyong production team. Mag-iskedyul ng konsultasyon sa isang espesyalista sa packaging para ma-finalize ang iyong partikular na mga kinakailangan sa chuck and roll.
FAQ
Q: Ano ang karaniwang MOQ para sa mga custom na naka-print na lata ng beer?
A: Karaniwang nangangailangan ang tradisyonal na lithographic printing ng MOQ ng isa hanggang dalawang trak, na katumbas ng humigit-kumulang 150,000 hanggang 200,000 lata bawat SKU. Gayunpaman, nag-aalok ang mga mas bagong alternatibong digital printing at mga dalubhasang craft supplier ng mas mababang MOQ. Ang maliksi na mga supplier na ito ay kadalasang makakagawa ng mga batch na kasing liit ng 50,000 units, na ginagawang naa-access ang direktang pag-print para sa mga lumalagong brand.
T: Paano ko malalaman kung ang mga lata ng bagong supplier ay gagana sa aking kasalukuyang seamer?
A: Dapat mong itugma nang perpekto ang diameter ng leeg ng lata at ang partikular na profile ng dulo. Humiling ng mga teknikal na data sheet para sa mga bagong bahagi. Pagkatapos, kumonsulta sa iyong tagagawa ng seamer para kumpirmahin ang pagiging tugma ng tooling. Palaging magsagawa ng physical seam teardown sa isang maliit na test batch para sukatin ang body hook at overlap bago ang buong produksyon.
T: Nangangailangan ba ng mga espesyal na kondisyon sa pag-iimbak ang mga lata ng aluminyo bago punan?
A: Oo, ang mga walang laman na brite can ay nangangailangan ng malinis, kontrolado ng klima na imbakan. Panatilihin ang mga ito sa isang tuyo na kapaligiran upang maiwasan ang panlabas na oksihenasyon. Panatilihin ang matatag na temperatura upang maiwasan ang pagbuo ng condensation sa loob ng mga shell. Palaging panatilihing ligtas na nakabalot ang mga pallet hanggang sa maabot nila ang depalletizer upang maiwasan ang pagpasok ng alikabok, mga labi, at mga insekto sa mga lalagyan.
Nag-aalok ang Shandong Jinzhou Health Industry Co., Ltd ng one-stop na mga solusyon sa paggawa ng mga likidong inumin at mga serbisyo sa packaging sa buong mundo. Maging matapang, sa bawat oras.