O que os compradores devem verificar ao comparar um fornecedor de latas de cerveja?
Visualizações: 0 Autor: Editor do site Horário de publicação: 13/09/2026 Origem: Site
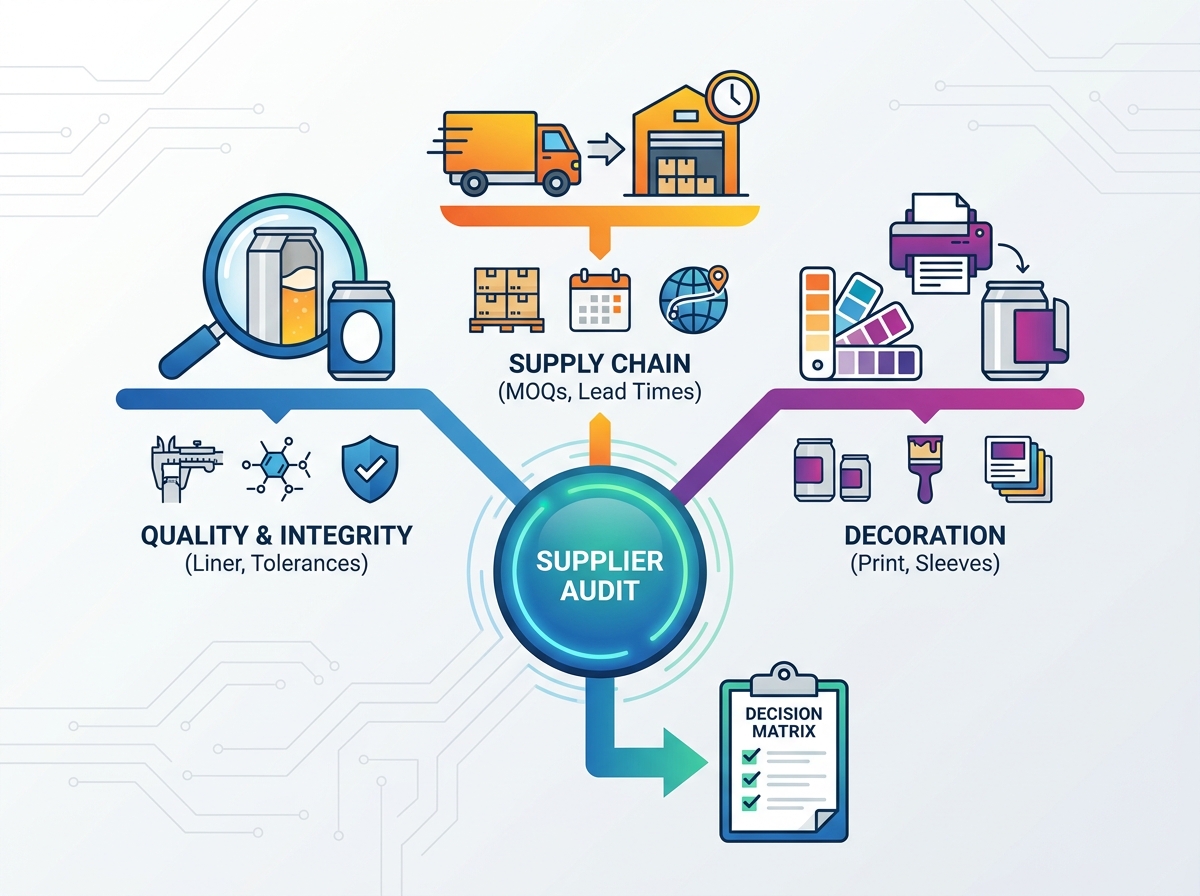
A seleção de um parceiro de embalagem vai muito além da simples comparação de custos unitários. Uma ótima bebida exige um recipiente perfeito, mas pequenas inconsistências de fabricação podem facilmente arruinar uma bebida perfeita. Os riscos para fazer essa escolha certa são incrivelmente altos. Um incompatível fornecedor de latas de cerveja apresenta riscos operacionais enormes para toda a sua instalação. Você pode enfrentar rapidamente congestionamentos de linha frustrantes, mecânica de costura comprometida, entrada rápida de oxigênio e atrasos dispendiosos no lançamento de produtos. Essas falhas prejudicam gravemente a reputação da marca e atrapalham seu fluxo de caixa. A aquisição bem-sucedida exige uma auditoria completa da integridade dos materiais, alinhamento dos equipamentos, resiliência da cadeia de fornecimento e capacidades de decoração. Criamos este guia abrangente para fornecer aos gerentes de operações de bebidas e às equipes de compras uma estrutura rigorosa e baseada em evidências. Você aprenderá exatamente como examinar fabricantes, verificar especificações técnicas críticas e, por fim, selecionar um parceiro de embalagem verdadeiramente confiável.
Principais conclusões
Verifique as tolerâncias dimensionais exatas e as especificações da tampa antes de confirmar, para evitar incompatibilidade da linha de enlatados e costuras falsas.
Avalie a tecnologia de revestimento interno do fornecedor (por exemplo, BPA-NI) para garantir a estabilidade do sabor do produto e a conformidade regulatória.
Alinhe as quantidades mínimas de pedido (MOQs) e os prazos de entrega com a capacidade de armazenamento e previsão de produção de suas instalações.
Solicite dados concretos sobre certificações de latas de alumínio e rastreabilidade de materiais para mitigar riscos na cadeia de fornecimento.
Avaliando a qualidade de fabricação e a integridade dos materiais
Você deve avaliar cuidadosamente a química do revestimento interno de qualquer potencial parceiro de embalagem. Avalie o uso específico de revestimentos internos de BPA-NI (Bisfenol A sem intenção). Esses revestimentos avançados de epóxi ou acrílico formam uma barreira crítica. Um revestimento altamente uniforme evita que sabores metálicos contaminem o líquido. Ele protege ativamente cervejas de frutas altamente ácidas e stouts com alto ABV da corrosão da casca de alumínio. Aplicações de pulverização irregulares deixam manchas microscópicas. Essas manchas vazias levam à rápida degradação do sabor e ao vazamento de recipientes nas prateleiras do varejo.
Em seguida, você deve revisar atentamente as tolerâncias estruturais. Examine as especificações técnicas para resistência à carga axial e espessura da parede lateral. As latas devem suportar sem esforço a imensa pressão de empilhamento vertical em armazéns regionais. Eles também precisam lidar com uma expansão interna significativa durante a pasteurização em túnel. Paredes laterais fracas irão ceder sob pressão. Esta deformação causa colapsos catastróficos dos paletes e perda massiva de produtos.
Por fim, exija total transparência em relação aos documentos de compliance. Você deve solicitar informações atualizadas certificações de latas de alumínio antes de assinar qualquer contrato. Exija documentação rigorosa que comprove a segurança do contato com alimentos, como certificados de conformidade da FDA ou da UE. As certificações ISO 9001 e FSSC 22000 demonstram um sistema robusto de gestão da qualidade. Você também deve verificar a porcentagem exata de conteúdo de alumínio reciclado. A verificação desses dados ajuda você a atender a padrões rigorosos de segurança alimentar. Também permite que você atinja as metas de sustentabilidade corporativa simultaneamente.
Melhores práticas para auditorias de qualidade
Sempre solicite as especificações exatas do peso de cura do liner.
Realize um teste de prazo de validade acelerado em líquidos com alto teor de ácido.
Verifique as datas de validade de todos os certificados de conformidade fornecidos.
Compatibilidade da tampa e tolerâncias de costura
Combinar o corpo da lata com tipos finais específicos é absolutamente inegociável. Você deve garantir impecável pode tampar compatibilidade para proteger seu líquido. Diferentes perfis finais, como B64, CDL ou SuperEnd, exigem mecânicas de costura totalmente distintas. Se você tentar forçar uma tampa incompatível em um corpo padrão, você será um convite ao desastre. As falsas costuras resultantes comprometerão imediatamente todo o ciclo de produção.
O alinhamento das ferramentas apresenta um grande risco operacional. A transição entre fabricantes muitas vezes obriga você a recalibrar extensivamente sua recravadora. Você pode até precisar comprar e instalar novos mandris e rolos. A falha na verificação deste alinhamento das ferramentas leva a microvazamentos invisíveis. Esses vazamentos causam picos rápidos de oxigênio dissolvido (OD). Altos níveis de OD destroem os aromas do lúpulo e aceleram o envelhecimento.
Sempre implemente protocolos de testes rigorosos no início da fase de negociação. É altamente recomendável solicitar fichas técnicas (TDS) detalhadas tanto para o corpo quanto para a tampa. Você deve confirmar a espessura da costura, a profundidade do escareamento e as tolerâncias de sobreposição. Execute um lote de testes destrutivos antes de se comprometer com volumes comerciais.
Protocolo de teste padrão
Solicite os documentos formais do TDS ao fabricante.
Meça a largura do flange em diversas amostras em branco.
Passe um pequeno lote pela costura a toda velocidade.
Execute uma desmontagem destrutiva da costura para analisar o gancho do corpo.
Avaliando a amplitude do portfólio: tamanhos e formatos de latas de cerveja
As preferências dos consumidores mudam rapidamente na indústria de bebidas. Você deve avaliar a capacidade do fabricante de fornecer vários tamanhos de latas de cerveja de uma única fonte de fabricação. A maioria das cervejarias artesanais começa a depender fortemente do formato padrão de 12 onças. No entanto, você provavelmente precisará de tallboys de 16 onças para IPAs premium ou de chaminés de 19,2 onças para distribuição em lojas de conveniência. Variantes elegantes e finas também dominam os mercados de bebidas energéticas e de soda cáustica.
Preparar seu pipeline de produção para o futuro é extremamente vital. Você ganha enorme eficiência operacional ao consolidar seus fornecedores em um parceiro confiável. À medida que o portfólio de sua marca se expande naturalmente para RTDs ou formatos de volumes variados, um fabricante versátil se torna um ativo inestimável. Eles agilizam seu processo de compra e simplificam as contas a pagar.
As complexidades da transição podem prejudicar gravemente a sua produção diária. A padronização de diâmetros específicos de pescoço em diferentes formatos minimiza o tempo de inatividade. Por exemplo, manter um diâmetro de gargalo consistente de 202 em volumes de 12 onças e 16 onças é altamente estratégico. Essa consistência economiza horas de ajustes mecânicos durante as trocas de linhas de enlatados. Seus operadores podem manter a linha funcionando em vez de trocar peças pesadas da costura.
Tabela: Riscos de padronização de formato
Mudança de formato
Diâmetro do pescoço
Impacto Operacional
Risco de tempo de inatividade
12 onças padrão a 16 onças padrão
202 a 202
Apenas ajuste de altura
Baixo (15-30 minutos)
12 onças padrão a 12 onças elegante
202 a 200
É necessária uma troca completa de ferramentas
Alto (2-4 horas)
16 onças padrão a 19,2 onças padrão
202 a 202
Ajustes de altura e trilho
Médio (45-60 minutos)
Capacidades de decoração: latas de cerveja impressas personalizadas versus alternativas
O apelo visual impulsiona diretamente as vendas no varejo em prateleiras lotadas. Você deve analisar cuidadosamente a viabilidade de latas de cerveja impressas personalizadas para suas principais marcas. Concentre-se fortemente na fidelidade das cores e na qualidade da resolução da litografia. Pergunte ao fabricante sobre os limites máximos de cores e capacidades de meio-tom. A impressão direta tradicionalmente exige Quantidades Mínimas de Pedido (MOQs) muito altas. Esses mínimos elevados vinculam um capital de giro significativo.
Você deve comparar latas impressas com latas brite em branco combinadas com etiquetas. Mangas retráteis e etiquetas sensíveis à pressão oferecem incrível flexibilidade de arte. Avalie a relação custo-benefício para o seu modelo de negócios específico. As etiquetas funcionam excepcionalmente bem para lançamentos sazonais, exclusividades de choperias ou lotes menores. Eles mantêm seus custos iniciais de estoque de embalagens altamente gerenciáveis.
Avalie as opções disponíveis de cura e acabamento. Acabamentos táteis como fosco, brilhante ou verniz especial ajudam seu produto a se destacar visualmente. No entanto, você deve garantir que o processo de cura em alta temperatura não enfraqueça a estrutura do alumínio. Assar demais o metal resulta em latas moles. Essas latas comprometidas amassam facilmente na linha de enchimento e durante o transporte.
Gráfico de comparação: métodos de decoração de embalagens
Método de decoração
Melhor usado para
Quantidade mínima típica
Impacto Visual
Custo unitário em escala
Litografia pré-impressa
Marcas emblemáticas o ano todo
Mais de 100.000 unidades
Sensação perfeita e premium
Mais baixo
Manga retrátil
Lançamentos sazonais ou regionais
Mais de 20.000 unidades
Cobertura total de 360 graus
Moderado
Etiquetas Sensíveis à Pressão
Exclusividades de choperias em pequenos lotes
Mais de 5.000 unidades
Opções texturizadas e foscas
Mais alto
Confiabilidade da cadeia de suprimentos, MOQs e prazos de entrega
Os mínimos de produção impactam fortemente o seu fluxo de caixa diário. Você deve detalhar como as diferentes Quantidades Mínimas de Pedido afetam seus custos de manutenção em armazém. Compare os requisitos padrão de carga de caminhão com os programas de inventário gerenciado pelo fornecedor (SMI). Os programas SMI permitem que você retire o estoque apenas quando necessário. Essa abordagem preserva seu capital de giro e libera espaço valioso.
Avalie de perto a volatilidade média do lead time. Meça o tempo de resposta típico para uma configuração inicial de arte em comparação com um simples pedido recorrente. Determine a taxa histórica de entrega no prazo do fornecedor solicitando referências. As chegadas tardias forçam você a interromper totalmente a produção. Você perderá datas críticas de lançamento sazonal se sua embalagem chegar com duas semanas de atraso.
Avalie a proximidade geográfica e a logística de armazenamento local. Os recursos de entrega Just-in-Time (JIT) dependem fortemente da distância física. Distâncias geográficas maiores aumentam naturalmente os custos de frete. Longas rotas de trânsito também aumentam drasticamente o risco de danos aos paletes. Amassados, arranhões e estivais colapsados geralmente ocorrem quando os caminhões navegam em rodovias acidentadas por dias.
Erros comuns na cadeia de suprimentos
Ignorar o custo de armazenamento interno em depósitos para pedidos em grandes quantidades.
Não estabelecer um estoque regulador para os períodos de pico do verão.
Aceitar janelas de entrega vagas em vez de datas de chegada firmes.
Como auditar e selecionar seu próximo parceiro de embalagem
Sempre realize testes rigorosos de amostras físicas. Defina um processo claro e repetível para solicitar latas brite vazias e extremidades compatíveis. Você deve realizar testes destrutivos de costura em sua linha de enlatados específica. Não confie apenas nas especificações de fábrica ou em promessas verbais. Os testes de máquina no mundo real expõem imediatamente problemas de alinhamento ocultos.
É altamente recomendável realizar auditorias nas instalações no local, se possível. Revise minuciosamente seus protocolos internos de garantia de qualidade (QA). Procure especificamente sistemas automatizados de detecção de defeitos em sua linha de fabricação. Eles deveriam utilizar testes de luz de alta velocidade para detectar furos microscópicos. Eles também precisam de sistemas avançados de inspeção por câmeras para verificar a cobertura completa do revestimento interno.
Por fim, garanta fortes proteções contratuais antes de emitir um pedido de compra. Descreva claramente as cláusulas essenciais do Acordo de Nível de Serviço (SLA). Inclui tolerâncias estritas para defeitos com base nos padrões de Nível de Qualidade Aceitável (AQL). Defina políticas de devolução claras e simples para paletes fora das especificações. Certifique-se de que eles aceitam total responsabilidade pela deterioração do produto causada diretamente por falhas na embalagem. Você precisa de um parceiro que apoie seu produto com confiança.
Conclusão
Um relacionamento bem-sucedido com o fornecedor requer um equilíbrio estratégico cuidadoso. Você deve pesar a compatibilidade técnica em relação à confiabilidade da cadeia de suprimentos, qualidade do material e flexibilidade de decoração. Nunca comprometa as tolerâncias de costura ou a química do revestimento. Um pequeno vazamento microscópico arruína instantaneamente a reputação da sua marca. Priorize os fabricantes que oferecem dados de controle de qualidade transparentes e soluções de inventário flexíveis. Padronize os perfis do pescoço antecipadamente para evitar trocas dispendiosas de equipamentos posteriormente. Tome uma atitude hoje para proteger seu produto. Solicite uma folha de especificações detalhada de seus principais candidatos. Solicite um kit de teste de amostra para sua equipe de produção. Agende uma consulta com um especialista em embalagens para finalizar seus requisitos específicos de mandril e rolo.
Perguntas frequentes
P: Qual é o MOQ padrão para latas de cerveja impressas personalizadas?
R: A impressão litográfica tradicional geralmente requer um MOQ de um a dois caminhões, o que equivale a aproximadamente 150.000 a 200.000 latas por SKU. No entanto, as alternativas mais recentes de impressão digital e os fornecedores especializados de artesanato oferecem MOQs muito mais baixos. Esses fornecedores ágeis muitas vezes conseguem produzir lotes de até 50 mil unidades, tornando a impressão direta acessível para marcas em crescimento.
P: Como posso saber se as latas de um novo fornecedor funcionarão com minha recravadora atual?
R: Você deve combinar perfeitamente o diâmetro do gargalo da lata e o perfil específico da extremidade. Solicite fichas técnicas dos novos componentes. Em seguida, consulte o fabricante da recravadora para confirmar a compatibilidade das ferramentas. Sempre realize uma desmontagem física da costura em um pequeno lote de teste para medir o gancho do corpo e a sobreposição antes da produção completa.
P: As latas de alumínio requerem condições especiais de armazenamento antes do enchimento?
R: Sim, latas vazias de brite requerem armazenamento limpo e climatizado. Mantenha-os em ambiente seco para evitar oxidação externa. Mantenha temperaturas estáveis para evitar a formação de condensação no interior das carcaças. Mantenha sempre os paletes bem embalados até chegarem ao despaletizador para evitar a entrada de poeira, detritos e insetos nos recipientes.
Shandong Jinzhou Health Industry Co., Ltd oferece soluções completas de produção de bebidas líquidas e serviços de embalagem em todo o mundo. Seja ousado, sempre.