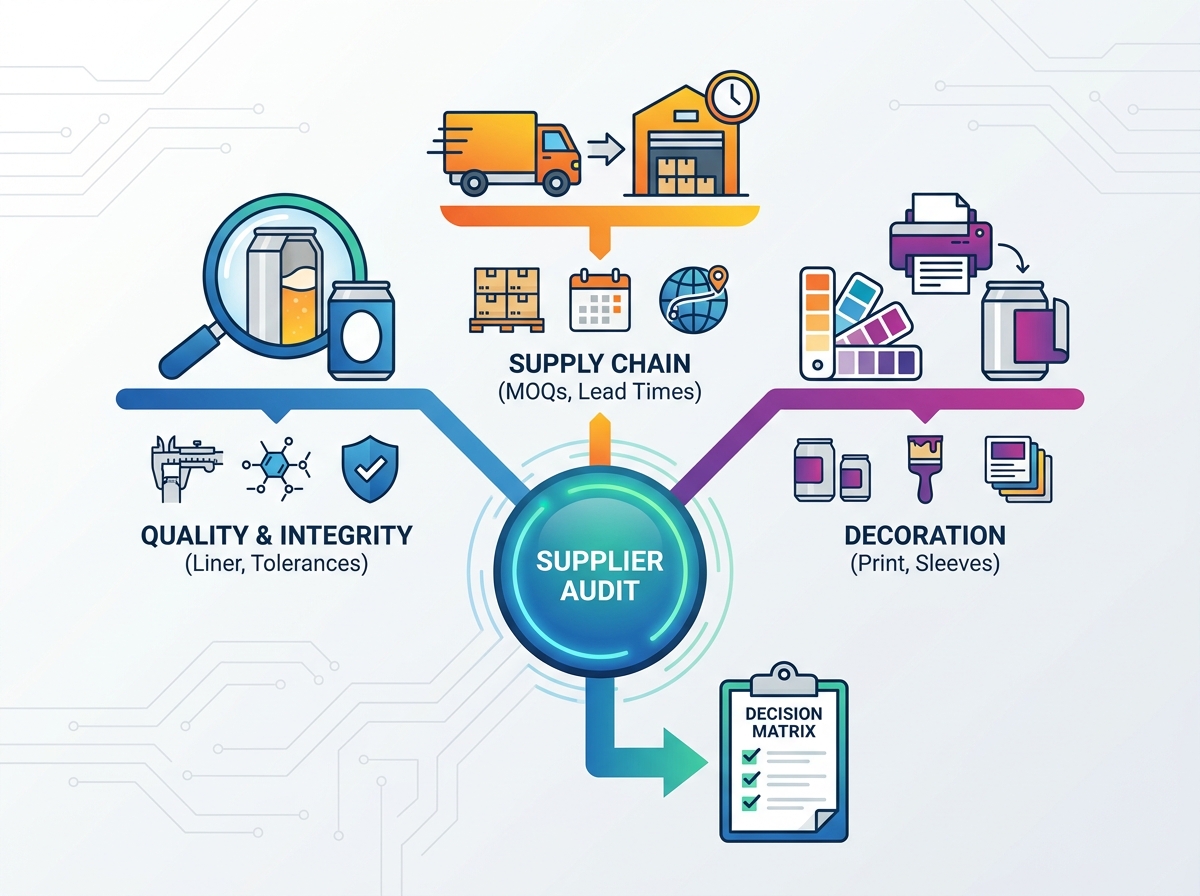
Å velge en emballasjepartner strekker seg langt utover bare å sammenligne enhetskostnader. En god drikke krever et feilfritt kar, men små produksjonsinkonsekvenser kan lett ødelegge et perfekt brygg. Innsatsen for å få dette valget riktig er utrolig høy. En mismatch ølboksleverandør introduserer massive operasjonelle risikoer for hele anlegget ditt. Du kan raskt møte frustrerende linjestopp, kompromittert sømmekanikk, rask oksygeninntrengning og kostbare forsinkede produktlanseringer. Disse feilene skader merkevarens omdømme alvorlig og forstyrrer kontantstrømmen din. Vellykkede anskaffelser krever grundig revisjon av materialintegritet, utstyrsjustering, forsyningskjedens motstandskraft og dekorasjonsevner. Vi har laget denne omfattende veiledningen for å gi drikkevaredriftsledere og innkjøpsteam et strengt, evidensbasert rammeverk. Du vil lære nøyaktig hvordan du vet produsenter, verifiserer kritiske tekniske spesifikasjoner, og til slutt kan du velge en virkelig pålitelig emballasjepartner.
Viktige takeaways
Kontroller nøyaktige dimensjonstoleranser og lokkspesifikasjoner før du forplikter deg for å unngå inkompatibilitet med hermetikklinje og falske sømmer.
Evaluer leverandørens interne liner-teknologi (f.eks. BPA-NI) for å sikre stabilitet i produktets smak og samsvar med regelverket.
Juster Minimum Order Quantities (MOQs) og ledetider med anleggets lagerkapasitet og produksjonsprognoser.
Be om harde data om aluminiumbokssertifiseringer og materialsporbarhet for å redusere risikoen i forsyningskjeden.
Evaluering av produksjonskvalitet og materialintegritet
Du må nøye vurdere den interne foringskjemien til enhver potensiell emballasjepartner. Vurder deres spesifikke bruk av BPA-NI (Bisphenol A Non-Intent) interne belegg. Disse avanserte epoksy- eller akrylforingene danner en kritisk barriere. En svært jevn foring forhindrer metalliske bismak fra å forurense væsken. Den beskytter aktivt svært sure fruktøl og høy-ABV stouts fra å korrodere aluminiumsskallet. Ujevn spraypåføring etterlater mikroskopiske bare flekker. Disse nakne flekkene fører til rask nedbrytning av smaken og lekkasje av beholdere i detaljhandelshyllene.
Deretter må du vurdere strukturelle toleranser nøye. Undersøk de tekniske spesifikasjonene for motstand mot aksial belastning og sideveggtykkelse. Bokser må enkelt tåle et enormt vertikalt stablingspress i regionale varehus. De må også håndtere betydelig intern ekspansjon under tunnelpasteurisering. Svake sidevegger vil spenne seg under trykk. Denne deformasjonen forårsaker katastrofale pallekollapser og massivt produkttap.
Til slutt, kreve fullstendig åpenhet angående samsvarsdokumenter. Du bør be om oppdatering aluminiumsbokssertifiseringer før du signerer en kontrakt. Krev streng dokumentasjon som beviser matkontaktsikkerhet, for eksempel FDA eller EU-samsvarssertifikater. ISO 9001- og FSSC 22000-sertifiseringer viser et robust kvalitetsstyringssystem. Du bør også bekrefte den nøyaktige prosentandelen av resirkulert aluminiuminnhold. Å verifisere disse dataene hjelper deg med å oppfylle strenge standarder for matsikkerhet. Det lar deg også nå bedriftens bærekraftsmål samtidig.
Beste praksis for kvalitetsrevisjon
Be alltid om nøyaktige vektspesifikasjoner for liner-herde.
Utfør en akselerert holdbarhetstest på væsker med høy syre.
Bekreft utløpsdatoene på alle oppgitte samsvarssertifikater.
Kompatibilitet med bokslokk og sømtoleranser
Å matche bokskroppen til spesifikke endetyper er absolutt ikke omsettelig. Du må sørge for feilfri kan lokkkompatibilitet for å beskytte væsken din. Ulike endeprofiler som B64, CDL eller SuperEnd krever helt distinkt sømmekanikk. Hvis du prøver å tvinge et inkompatibelt lokk på en standard kropp, inviterer du til katastrofe. De resulterende falske sømmene vil umiddelbart kompromittere hele produksjonsløpet.
Verktøyinnretting utgjør en stor operasjonell fare. Overgang mellom produsenter tvinger deg ofte til å rekalibrere sømmeren i stor grad. Du må kanskje til og med kjøpe og installere nye chucker og ruller. Unnlatelse av å verifisere denne verktøyjusteringen fører til usynlige mikrolekkasjer. Disse lekkasjene forårsaker raske topper med oppløst oksygen (DO). Høye DO-nivåer ødelegger humlearomaer og akselererer foreldingen.
Implementer alltid strenge testprotokoller tidlig i forhandlingsfasen. Vi anbefaler på det sterkeste å be om detaljerte tekniske datablader (TDS) for både kroppen og lokket. Du må bekrefte sømtykkelse, forsenkningsdybde og overlappingstoleranser. Kjør en destruktiv testbatch før du forplikter deg til kommersielle volumer.
Standard testprotokoll
Be om de formelle TDS-dokumentene fra produsenten.
Mål flensbredden på flere blankprøver.
Kjør en liten porsjon gjennom sømmeren på full hastighet.
Utfør en destruktiv sømnedrivning for å analysere kroppskroken.
Vurdere porteføljebredde: ølboksstørrelser og -formater
Forbrukerpreferansene endres raskt i drikkevareindustrien. Du må vurdere produsentens evne til å gi flere ølboksstørrelser fra én enkelt produksjonskilde. De fleste håndverksbryggerier er veldig avhengige av standardformatet på 12 oz. Imidlertid vil du sannsynligvis trenge 16 oz tallboys for premium IPA'er eller 19,2 oz stovepipes for distribusjon i nærbutikk. Slanke og slanke varianter dominerer også markedene for energidrikker og harde seltzer.
Det er utrolig viktig å fremtidssikre produksjonsrørledningen din. Du oppnår enorm driftseffektivitet ved å konsolidere leverandørene dine til én pålitelig partner. Ettersom merkevareporteføljen din naturlig utvides til RTDer eller varierende volumformater, blir en allsidig produsent en uvurderlig ressurs. De effektiviserer kjøpsprosessen og forenkler leverandørgjeld.
Kompleksiteter ved overganger kan forringe din daglige produksjon alvorlig. Standardisering av spesifikke halsdiametre på tvers av forskjellige formater minimerer nedetid. For eksempel er det svært strategisk å opprettholde en konsistent 202 halsdiameter over 12oz og 16oz volumer. Denne konsistensen sparer timer med mekanisk justering under bytte av hermetikklinje. Operatørene dine kan holde linjen i gang i stedet for å bytte ut tunge sømmerdeler.
Tabell: Formatstandardiseringsrisikoer
Formatendring
Nakkediameter
Operasjonell påvirkning
Nedetidsrisiko
12 oz Std til 16 oz Std
202 til 202
Kun høydejustering
Lav (15–30 minutter)
12 oz Std til 12 oz Elegant
202 til 200
Full verktøybytte kreves
Høy (2-4 timer)
16 oz Std til 19,2 oz Std
202 til 202
Høyde- og skinnejusteringer
Middels (45–60 minutter)
Dekorasjonsmuligheter: tilpassede trykte ølbokser vs. alternativer
Visuell appell driver direkte detaljsalg på overfylte hyller. Du må nøye analysere levedyktigheten til tilpassede trykte ølbokser for flaggskipets kjernemerker. Fokuser sterkt på fargegjengivelse og litografisk oppløsningskvalitet. Spør produsenten om deres maksimale fargegrenser og halvtonefunksjoner. Direkte utskrift krever tradisjonelt svært høye minimumsbestillingsmengder (MOQ). Disse høye minimumskravene binder opp betydelig arbeidskapital.
Du bør sammenligne trykte bokser med tomme brite-bokser sammen med etiketter. Krympehylser og trykkfølsomme etiketter gir utrolig fleksibilitet for kunstverk. Vurder kostnad-nytte-forholdet for din spesifikke forretningsmodell. Etiketter fungerer eksepsjonelt bra for sesongutgivelser, eksklusive taprooms eller mindre serier. De holder kostnadene for innledende emballasjelager svært håndterbare.
Vurder tilgjengelige herde- og etterbehandlingsalternativer. Taktile overflater som matt, glanset eller flekklakk gjør at produktet ditt skiller seg ut visuelt. Du må imidlertid sørge for at deres høyvarmeherdeprosess ikke svekker aluminiumsstrukturen. Overbaking av metallet fører til myke bokser. Disse kompromitterte boksene bulker lett på påfyllingslinjen og under transport.
Sammenligningsskjema: Metoder for dekorasjon av emballasje
Dekorasjonsmetode
Best brukt til
Typisk MOQ
Visuell påvirkning
Enhetskostnad i skala
Fortrykt litografi
Flaggskip helårsmerker
100 000+ enheter
Sømløs, førsteklasses følelse
Laveste
Shrink Sleeving
Sesongbaserte eller regionale utgivelser
20 000+ enheter
Full 360-graders dekning
Moderat
Trykkfølsomme etiketter
Eksklusivt for små batch taproom
5000+ enheter
Teksturerte, matte alternativer
Høyest
Forsyningskjedepålitelighet, MOQer og ledetider
Produksjonsminimum påvirker din daglige kontantstrøm i stor grad. Du må bryte ned hvordan varierende minimumsordremengder påvirker lagerkostnadene dine. Kontrast standard lastebillastkrav mot leverandørstyrt inventarprogrammer (SMI). SMI-programmer lar deg trekke lager kun etter behov. Denne tilnærmingen bevarer arbeidskapitalen din og frigjør verdifull gulvplass.
Vurder gjennomsnittlig ledetidsvolatilitet nøye. Mål den typiske behandlingstiden for et første oppsett av kunstverk kontra en enkel gjentakende bestilling. Bestem leverandørens historiske leveringshastighet til rett tid ved å be om referanser. Sene ankomster tvinger deg til å stoppe produksjonen helt. Du vil gå glipp av kritiske sesongbaserte lanseringsdatoer hvis emballasjen din kommer to uker for sent.
Evaluer geografisk nærhet og lokal lagerlogistikk. Just-in-Time (JIT) leveringsevner er sterkt avhengige av fysisk avstand. Større geografiske avstander øker naturligvis fraktkostnadene. Lange transittveier øker også dramatisk risikoen for palleskader. Bulker, riper og kollapset dunnaasje oppstår ofte når lastebiler navigerer på tøffe motorveier i flere dager.
Vanlige feil i forsyningskjeden
Ignorerer kostnadene for innendørs lagerlagring for bulkbestillinger.
Klarer ikke å etablere et bufferlager for høysommersesonger.
Godta vage leveringsvinduer i stedet for faste ankomstdatoer.
Hvordan revidere og liste opp din neste emballasjepartner
Utfør alltid streng fysisk prøvetesting. Definer en klar, repeterbar prosess for å be om tomme brite-bokser og kompatible ender. Du må utføre destruktiv sømtesting på din spesifikke hermetikklinje. Ikke stol kun på fabrikkspesifikasjoner eller muntlige løfter. Maskintesting i den virkelige verden avslører skjulte innrettingsproblemer umiddelbart.
Vi anbefaler på det sterkeste å gjennomføre anleggsrevisjoner på stedet hvis mulig. Gjennomgå deres interne kvalitetssikringsprotokoller (QA) grundig. Se spesielt etter automatiserte defektdeteksjonssystemer på deres produksjonslinje. De bør bruke høyhastighets lystesting for å fange mikroskopiske nålehull. De trenger også avanserte kamerainspeksjonssystemer for å verifisere fullstendig intern dekning.
Til slutt, sikre sterk kontraktsmessig beskyttelse før du utsteder en innkjøpsordre. Beskriv essensielle Service Level Agreement (SLA) klausuler tydelig. Inkluder strenge defektgodtgjørelser basert på AQL-standarder (Acceptable Quality Level). Definer klare, smertefrie returpolicyer for paller som ikke er spesifisert. Sørg for at de aksepterer fullt ansvar for produktødeleggelse forårsaket direkte av emballasjefeil. Du trenger en partner som selvsikkert står bak produktet deres.
Konklusjon
Et vellykket leverandørforhold krever en nøye, strategisk balanse. Du må veie teknisk kompatibilitet mot forsyningskjedens pålitelighet, materialkvalitet og dekorasjonsfleksibilitet. Gå aldri på akkord med sømtoleranser eller foringskjemi. En liten mikroskopisk lekkasje ødelegger merkevarens rykte umiddelbart. Prioriter produsenter som tilbyr transparente QA-data og fleksible lagerløsninger. Standardiser nakkeprofilene dine tidlig for å unngå kostbare utstyrsbytter senere. Ta handling i dag for å beskytte produktet ditt. Be om et detaljert spesifikasjonsark fra toppkandidatene dine. Bestill et prøvetestsett for produksjonsteamet ditt. Avtal en konsultasjon med en emballasjespesialist for å fullføre dine spesifikke chuck and roll-krav.
FAQ
Spørsmål: Hva er standard MOQ for tilpassede trykte ølbokser?
Sv: Tradisjonell litografisk utskrift krever vanligvis en MOQ på én til to lastebillass, som tilsvarer omtrent 150 000 til 200 000 bokser per SKU. Nyere digitale utskriftsalternativer og spesialiserte håndverksleverandører tilbyr imidlertid mye lavere MOQs. Disse smidige leverandørene kan ofte produsere partier så små som 50 000 enheter, noe som gjør direkte utskrift tilgjengelig for voksende merkevarer.
Spørsmål: Hvordan vet jeg om en ny leverandørs bokser vil fungere med min nåværende sømmer?
A: Du må matche boksens halsdiameter og den spesifikke endeprofilen perfekt. Be om tekniske datablad for de nye komponentene. Ta deretter kontakt med sømmerprodusenten for å bekrefte verktøykompatibilitet. Utfør alltid en fysisk sømnedrivning på en liten testbatch for å måle kroppskroken og overlappingen før full produksjon.
Spørsmål: Krever aluminiumsbokser spesielle lagringsforhold før fylling?
A: Ja, tomme brite-bokser krever ren, klimakontrollert oppbevaring. Hold dem i et tørt miljø for å forhindre ekstern oksidasjon. Oppretthold stabile temperaturer for å unngå at det dannes kondens inne i skallene. Hold alltid pallene forsvarlig pakket inn til de når palleteringsmaskinen for å forhindre at støv, rusk og insekter kommer inn i beholderne.
Shandong Jinzhou Health Industry Co., Ltd tilbyr produksjonsløsninger og emballasjetjenester for flytende drikke i ett over hele verden. Vær dristig, hver gang.