Que deberían comprobar os compradores ao comparar un provedor de latas de cervexa?
Vistas: 0 Autor: Site Editor Data de publicación: 2026-09-13 Orixe: Sitio
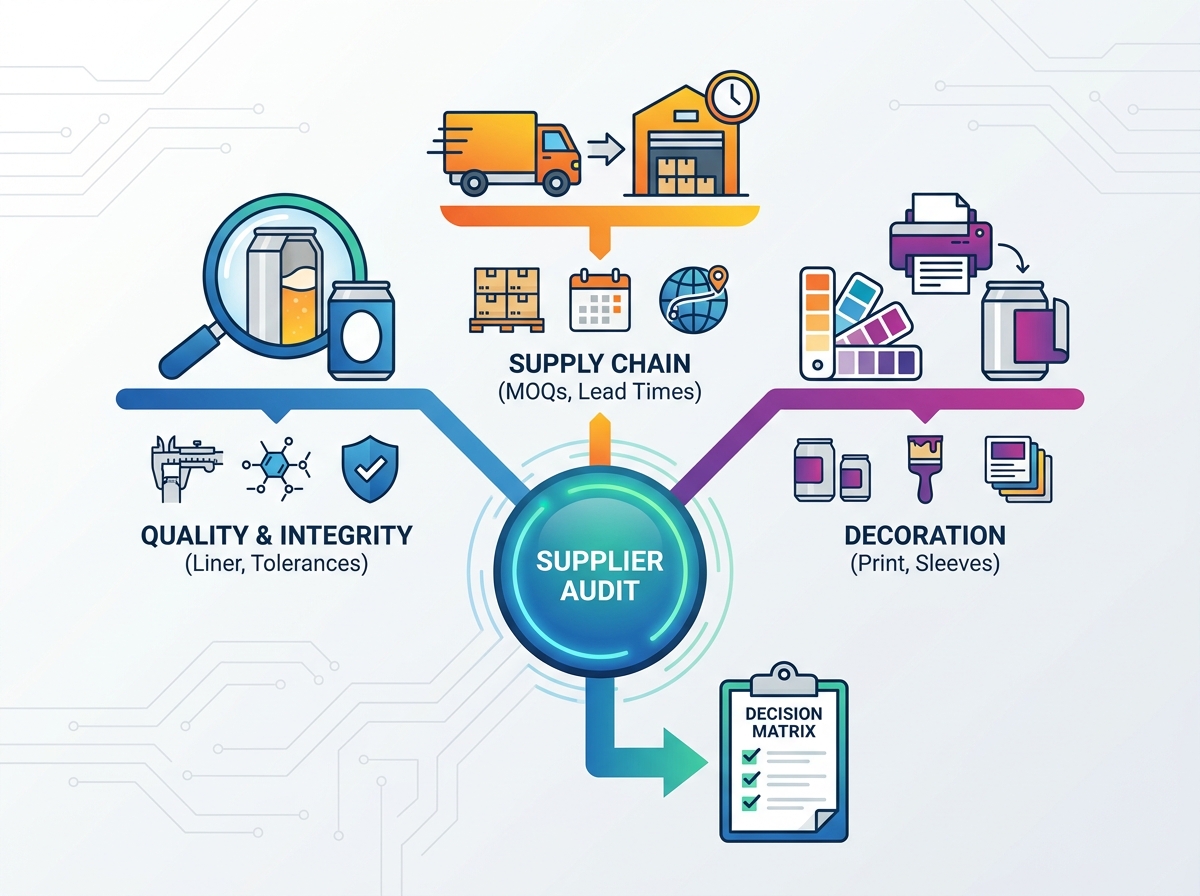
A selección dun socio de embalaxe vai moito máis alá da simple comparación de custos unitarios. Unha gran bebida require un recipiente impecable, aínda que leves inconsistencias de fabricación poden arruinar facilmente unha bebida perfecta. As apostas para facer esta elección correcta son incriblemente altas. Un desaxustado O provedor de latas de cervexa introduce riscos operativos masivos para toda a súa instalación. Podes enfrontar rapidamente atascos frustrantes, mecánicas de costura comprometidas, entrada rápida de osíxeno e lanzamentos de produtos caros atrasados. Estes fallos danan gravemente a reputación da marca e perturban o teu fluxo de caixa. A adquisición exitosa require unha auditoría exhaustiva da integridade do material, o aliñamento dos equipos, a resistencia da cadea de subministración e as capacidades de decoración. Creamos esta guía completa para ofrecer aos xestores de operacións de bebidas e aos equipos de adquisición un marco estrito baseado en evidencias. Aprenderás exactamente como verificar os fabricantes, verificar as especificacións técnicas críticas e, finalmente, seleccionar un socio de envases verdadeiramente fiable.
Claves para levar
Verifique as tolerancias dimensionais exactas e as especificacións da tapa antes de comprometerse para evitar a incompatibilidade da liña de conservas e as costuras falsas.
Avaliar a tecnoloxía do forro interno do provedor (por exemplo, BPA-NI) para garantir a estabilidade do sabor do produto e o cumprimento da normativa.
Aliñar as cantidades mínimas de pedido (MOQ) e os prazos de entrega coa capacidade de almacenamento e a previsión de produción da súa instalación.
Solicite datos duros sobre certificacións de latas de aluminio e trazabilidade de materiais para mitigar o risco da cadea de subministración.
Avaliación da calidade de fabricación e da integridade do material
Debe avaliar coidadosamente a química interna do revestimento de calquera posible socio de envasado. Avaliar o seu uso específico de revestimentos internos BPA-NI (Bisphenol A Non-Intent). Estes forros epoxi ou acrílicos avanzados forman unha barreira crítica. Un forro altamente uniforme evita que os sabores metálicos non contaminen o líquido. Protexe activamente as cervexas de froitas altamente ácidas e as cervexas con alto contido ABV da corrosión da casca de aluminio. As aplicacións de pulverización desiguais deixan puntos descubertos microscópicos. Estes puntos pelados levan a unha rápida degradación do sabor e a fugas de envases nos andeis de venda polo miúdo.
A continuación, debe revisar de cerca as tolerancias estruturais. Analizar as especificacións técnicas para a resistencia á carga axial e o grosor da parede lateral. As latas deben soportar sen esforzo unha inmensa presión de apilado vertical nos almacéns rexionais. Tamén necesitan xestionar unha importante expansión interna durante a pasteurización do túnel. As paredes laterais débiles dobraranse baixo presión. Esta deformación provoca colapsos catastróficos de paletas e perda masiva de produtos.
Por último, esixir total transparencia en canto aos documentos de cumprimento. Debería solicitar a actualización certificacións de latas de aluminio antes de asinar calquera contrato. Esixir documentación estrita que acredite a seguridade no contacto con alimentos, como certificados de conformidade da FDA ou da UE. As certificacións ISO 9001 e FSSC 22000 demostran un sólido sistema de xestión da calidade. Tamén debe verificar a porcentaxe exacta de contido de aluminio reciclado. A verificación destes datos axúdache a cumprir os rigorosos estándares de seguridade alimentaria. Tamén che permite acadar os obxectivos corporativos de sustentabilidade ao mesmo tempo.
Mellores prácticas para auditorías de calidade
Solicite sempre as especificacións exactas do peso de cura do forro.
Realice unha proba de vida útil acelerada en líquidos con alto contido ácido.
Verifique as datas de caducidade de todos os certificados de conformidade proporcionados.
Compatibilidade das tapas das latas e tolerancias de costura
Coincidir o corpo da lata con tipos de extremo específicos é absolutamente innegociable. Debes asegurarte de impecable compatibilidade da tapa da lata para protexer o seu líquido. Diferentes perfís finais como B64, CDL ou SuperEnd requiren mecánicas de costura totalmente distintas. Se tentas forzar unha tapa incompatible nun corpo estándar, invitas ao desastre. As costuras falsas resultantes comprometerán inmediatamente toda a produción.
O aliñamento das ferramentas presenta un perigo operativo importante. A transición entre fabricantes adoita obrigarche a recalibrar a súa cerradora de forma extensiva. Incluso pode ter que comprar e instalar novos mandriles e rolos. Se non se verifica o aliñamento desta ferramenta, hai microfugas invisibles. Estas fugas provocan picos rápidos de osíxeno disolto (DO). Os altos niveis de DO destrúen os aromas do lúpulo e aceleran o endurecemento.
Implementa sempre protocolos de proba rigorosos no inicio da fase de negociación. Recomendamos encarecidamente solicitar fichas técnicas detalladas (TDS) tanto do corpo como da tapa. Debe confirmar o grosor da costura, a profundidade do avellanado e as tolerancias de solapamento. Executa un lote de probas destrutivas antes de comprometerte con volumes comerciais.
Protocolo de proba estándar
Solicite os documentos formais TDS do fabricante.
Mida o ancho da brida en varias mostras en branco.
Pase un pequeno lote pola súa cerradora a toda velocidade.
Realiza unha desmontaxe da costura destrutiva para analizar o gancho do corpo.
Avaliación da amplitude da carteira: tamaños e formatos das latas de cervexa
As preferencias dos consumidores cambian rapidamente na industria das bebidas. Debe avaliar a capacidade do fabricante para proporcionar múltiples tamaños de latas de cervexa dunha única fonte de fabricación. A maioría das cervexerías artesanais comezan a depender moito do formato estándar de 12 onzas. Non obstante, é probable que necesites tallboys de 16 oz para IPA premium ou tubos de cociña de 19,2 oz para a distribución en tendas de barrio. As variantes elegantes e delgadas tamén dominan os mercados de bebidas enerxéticas e seltzer duro.
Preparar o teu pipeline de produción para o futuro é incriblemente vital. Gaña unha enorme eficiencia operativa ao consolidar os seus provedores nun só socio fiable. A medida que a súa carteira de marcas se expande naturalmente en RTD ou formatos de volume variables, un fabricante versátil convértese nun activo inestimable. Axilizan o seu proceso de compra e simplifican as contas a pagar.
As complexidades do cambio poden paralizar gravemente a túa produción diaria. A estandarización de diámetros de pescozo específicos en diferentes formatos minimiza o tempo de inactividade. Por exemplo, manter un diámetro do pescozo consistente de 202 en volumes de 12 e 16 oz é moi estratéxico. Esta consistencia aforra horas de axuste mecánico durante os cambios de liña de conservas. Os teus operadores poden manter a liña funcionando en lugar de intercambiar pezas pesadas.
Táboa: Riscos da normalización do formato
Cambio de formato
Diámetro do pescozo
Impacto Operativo
Risco de inactividade
12 oz estándar a 16 oz estándar
202 ao 202
Só axuste de altura
Baixo (15-30 min)
12 oz estándar a 12 oz elegante
202 ao 200
Requírese cambio completo de ferramentas
Alta (2-4 horas)
16 oz estándar a 19,2 oz estándar
202 ao 202
Axustes de altura e raíl
Medio (45-60 min)
Capacidades de decoración: latas de cervexa impresas personalizadas e alternativas
O atractivo visual impulsa directamente as vendas polo miúdo en estantes ateigados. Debe analizar coidadosamente a viabilidade de latas de cervexa impresas personalizadas para as túas marcas principais. Céntrese moito na fidelidade da cor e na calidade da resolución da litografía. Pregunta ao fabricante sobre os seus límites máximos de cores e as súas capacidades de semitono. A impresión directa require tradicionalmente cantidades mínimas de pedido (MOQs) moi elevadas. Estes mínimos elevados ata un importante capital circulante.
Debes comparar as latas impresas con latas brite en branco combinadas con etiquetas. As mangas retráctiles e as etiquetas sensibles á presión ofrecen unha incrible flexibilidade de obras de arte. Avalía a relación custo-beneficio para o teu modelo de negocio específico. As etiquetas funcionan excepcionalmente ben para os lanzamentos estacionais, as exclusivas de tabernas ou as tiradas por lotes máis pequenas. Manteñen os seus custos de inventario de envases iniciais altamente manexables.
Avaliar as súas opcións de curado e acabado dispoñibles. Os acabados táctiles como o mate, o brillo ou o verniz puntual axudan ao teu produto a destacar visualmente. Non obstante, debes asegurarte de que o seu proceso de curado a alta calor non debilita a estrutura de aluminio. Cocer demasiado o metal leva a latas brandas. Estas latas comprometidas abocan facilmente na liña de recheo e durante o tránsito.
Gráfico comparativo: métodos de decoración de envases
Método de decoración
Mellor Usado Para
MOQ típico
Impacto visual
Custo unitario a escala
Litografía preimpresa
Marcas emblemáticas durante todo o ano
Máis de 100.000 unidades
Sensacións perfectas e premium
O máis baixo
Manga retráctil
Lanzamentos estacionais ou rexionais
Máis de 20.000 unidades
Cobertura total de 360 graos
Moderado
Etiquetas sensibles á presión
Exclusivas de taberna en lotes pequenos
Máis de 5.000 unidades
Opcións texturizadas e mate
O máis alto
Fiabilidade da cadea de subministración, MOQ e prazos de entrega
Os mínimos de produción afectan moito o teu fluxo de caixa diario. Debes desglosar como afectan as variacións das Cantidades Mínimas de Pedido aos custos de almacenamento do teu almacén. Contraste os requisitos estándar de carga de camións cos programas de inventario xestionado por provedores (SMI). Os programas SMI permítenche sacar stock só segundo sexa necesario. Este enfoque preserva o teu capital de traballo e libera un espazo valioso.
Avaliar de preto a volatilidade media do prazo de entrega. Mide o tempo de resposta típico para unha configuración inicial de obra de arte fronte a unha simple orde recorrente. Determine a taxa histórica de entrega a tempo do provedor pedindo referencias. As chegadas tardías obrigan a deter a produción por completo. Perderas as datas de lanzamento estacionais críticas se a túa embalaxe chega con dúas semanas de atraso.
Avaliar a proximidade xeográfica e a loxística de almacenamento local. As capacidades de entrega xusto a tempo (JIT) dependen en gran medida da distancia física. As distancias xeográficas maiores aumentan naturalmente os custos de transporte. As rutas de tránsito longas tamén aumentan drasticamente o risco de danos nos palés. Abolladuras, arañazos e colapsados adoitan ocorrer cando os camións navegan por estradas accidentadas durante días.
Erros comúns na cadea de subministración
Ignorando o custo do almacenamento no interior do almacén para pedidos a granel.
Non establecer un stock amortiguador para as estacións punta de verán.
Aceptando prazos de entrega vagos en lugar de datas de chegada firmes.
Como auditar e seleccionar o teu próximo socio de empaquetado
Realice sempre probas de mostra física rigorosas. Define un proceso claro e repetible para solicitar latas brite en branco e extremos compatibles. Debe realizar probas de costura destrutivas na súa liña de conservas específica. Non confíe só nas especificacións da fábrica ou nas promesas verbais. As probas de máquinas no mundo real expón inmediatamente problemas de aliñamento ocultos.
Recomendamos encarecidamente a realización de auditorías de instalacións no lugar se é posible. Revise os seus protocolos de garantía interna de calidade (QA). Busque especialmente sistemas automatizados de detección de defectos na súa liña de fabricación. Deberían utilizar probas de luz de alta velocidade para detectar buratos microscópicos. Tamén necesitan sistemas avanzados de inspección de cámaras para verificar a cobertura interna completa do forro.
Finalmente, asegure fortes proteccións contractuais antes de emitir unha orde de compra. Describe claramente as cláusulas esenciais do Acordo de Nivel de Servizo (SLA). Inclúa límites estritos de defectos baseados nos estándares de nivel de calidade aceptable (AQL). Defina políticas de devolución claras e sen dolor para palés fóra das especificacións. Asegúrate de que aceptan a responsabilidade total polo deterioro do produto causado directamente por fallos de envasado. Necesitas un compañeiro que respalde con confianza o seu produto.
Conclusión
Unha relación exitosa con provedores require un equilibrio estratéxico e coidadoso. Debes sopesar a compatibilidade técnica coa fiabilidade da cadea de subministración, a calidade dos materiais e a flexibilidade da decoración. Nunca comprometa as tolerancias de costura ou a química do forro. Unha pequena fuga microscópica arruina a reputación da túa marca ao instante. Dar prioridade aos fabricantes que ofrezan datos de control de calidade transparentes e solucións de inventario flexibles. Normalice os seus perfís de pescozo cedo para evitar custos cambios de equipos máis tarde. Actúa hoxe para protexer o teu produto. Solicite unha folla de especificacións detallada dos seus mellores candidatos. Solicite un kit de proba de mostra para o seu equipo de produción. Programe unha consulta cun especialista en envases para finalizar os seus requisitos específicos de mandril e rolo.
FAQ
P: Cal é o MOQ estándar para as latas de cervexa impresas personalizadas?
R: A impresión litográfica tradicional adoita requirir un MOQ de un a dous camións, o que equivale a aproximadamente 150.000 a 200.000 latas por SKU. Non obstante, as novas alternativas de impresión dixital e os provedores de artesanía especializados ofrecen MOQ moito máis baixos. Estes provedores áxiles adoitan producir lotes tan pequenos como 50.000 unidades, o que fai que a impresión directa sexa accesible para as marcas en crecemento.
P: Como podo saber se as latas dun novo provedor funcionarán coa miña cerradora actual?
R: Debes combinar perfectamente o diámetro do pescozo da lata e o perfil final específico. Solicitar fichas técnicas dos novos compoñentes. A continuación, consulte o fabricante do seu cerrador para confirmar a compatibilidade das ferramentas. Realice sempre unha desmontaxe da costura física nun pequeno lote de proba para medir o gancho do corpo e a superposición antes da produción completa.
P: As latas de aluminio requiren condicións especiais de almacenamento antes de encher?
R: Si, as latas de brite baleiras requiren un almacenamento limpo e climatizado. Mantéñaos nun ambiente seco para evitar a oxidación externa. Manter temperaturas estables para evitar a formación de condensación no interior das cunchas. Manteña sempre os palés ben envoltos ata que cheguen ao despaletizador para evitar que entre po, restos e insectos nos recipientes.
Shandong Jinzhou Health Industry Co., Ltd ofrece solucións únicas de produción de bebidas líquidas e servizos de envasado en todo o mundo. Sexa audaz, cada vez.